Un support de plaquettes sur mesure ne doit pas se contenter de contenir un ensemble de plaquettes. Il doit garantir un espacement constant entre les plaquettes, s'adapter aux équipements de traitement, résister à des cycles thermiques répétés et éviter toute introduction de particules ou de contamination métallique.
De petites erreurs dimensionnelles peuvent entraîner de graves problèmes de fonctionnement. Un pas de fente incorrect peut gêner le chargement par robot, un jeu insuffisant peut endommager les bords des plaquettes, et une déformation excessive peut entraîner une inclinaison des plaquettes ou un contact entre elles lors des traitements à haute température.
C'est pourquoi un appel d'offres fiable concernant un bac à plaquettes doit préciser les caractéristiques de la plaquette, le procédé, l'interface avec l'équipement, la géométrie des emplacements, la capacité, le matériau, les tolérances dimensionnelles et les exigences en matière de contrôle.
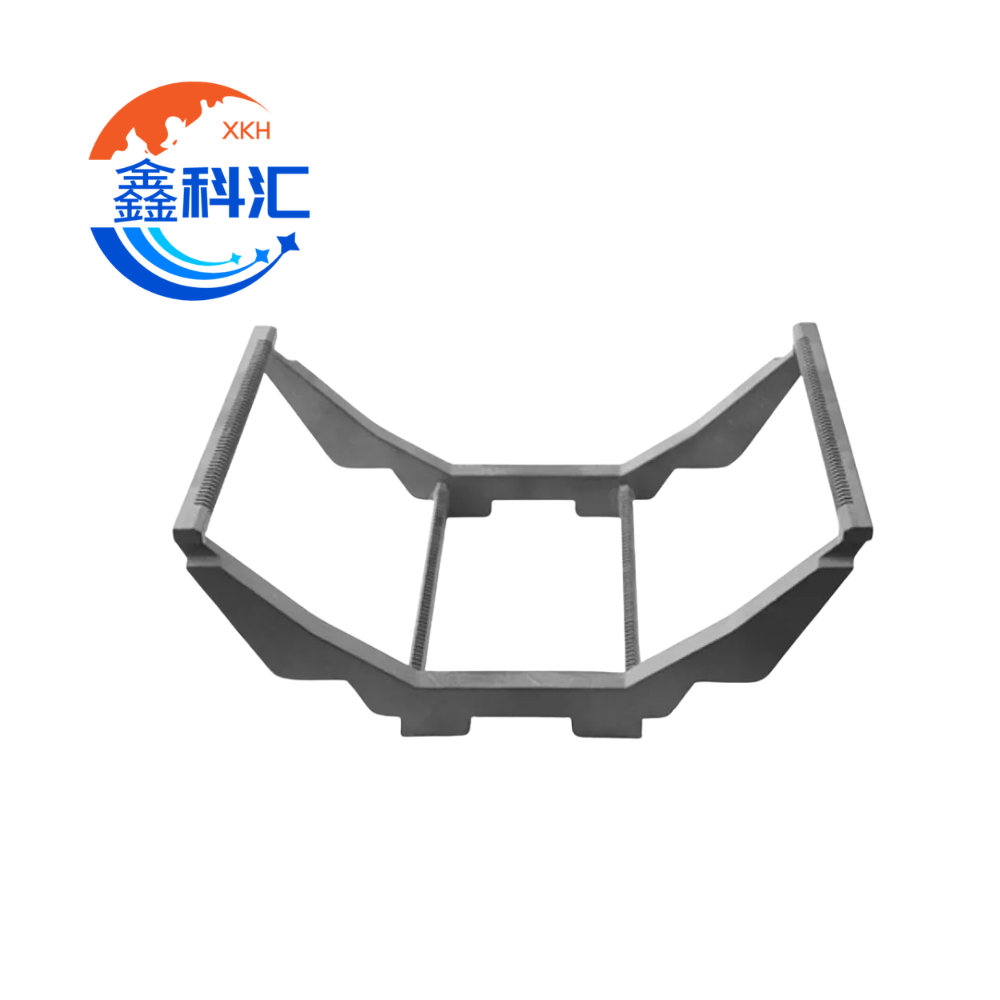
Qu'est-ce qu'un « boat » pour plaquettes de semi-conducteurs ?
Un « wafer boat » est un support de précision servant à maintenir plusieurs plaquettes de semi-conducteurs lors de processus tels que :
- Oxydation thermique
- Diffusion
- LPCVD
- Recuit
- Traitement en four à haute température
- Nettoyage et traitement chimique
- Stockage et transfert des plaquettes
- Traitement des cellules photovoltaïques
Les chariots à plaquettes peuvent être installés dans des systèmes de fours horizontaux ou verticaux. Leur géométrie doit être adaptée au sens de chargement des plaquettes, au tube du four, au socle, à la palette, au robot et aux autres composants de manutention.
Le carbure de silicium de qualité semi-conductrice est couramment utilisé pour les supports de plaquettes à haute température, car il allie résistance mécanique, stabilité thermique et résistance chimique. Les guides officiels sur les composants semi-conducteurs mentionnent également les supports de plaquettes en SiC destinés aux procédés de diffusion et de LPCVD, qu’ils soient de configuration verticale ou horizontale. Composants de fours pour semi-conducteurs CoorsTek
Informations essentielles requises pour la fabrication d'un support de plaquettes sur mesure
| Élément du cahier des charges | Informations à fournir |
|---|---|
| Diamètre de la plaquette | 100 mm, 125 mm, 150 mm, 200 mm, 300 mm ou sur mesure |
| Épaisseur de la plaquette | Épaisseur nominale et tolérance admissible |
| Orientation des plaquettes | Surface plane, encoche et sens de chargement |
| Type de processus | Diffusion, oxydation, LPCVD, recuit ou autres |
| Température de fonctionnement | Température normale et température maximale du processus |
| Ambiance | Exposition au vide, à un gaz inerte, à l'oxygène, à un gaz réactif ou à des produits chimiques |
| Pas de la fente | Distance entre les centres des fentes adjacentes |
| Capacité | Nombre de plaquettes de traitement, de contrôle et factices |
| Géométrie de la fente | Largeur, profondeur, ouverture, position de contact et profil d'entrée |
| Configuration du bateau | Structure horizontale, verticale, cylindrique ou en cadre |
| Matériau | Quartz, SiC, SiC revêtu ou une autre céramique |
| Interface de l'équipement | Pale, socle, robot, tube de four et dispositifs de positionnement |
| Tolérances | Pas, rectitude, planéité, parallélisme et cotes d'ensemble |
| Propreté | Pureté, nettoyage, conditionnement et limites de contamination |
| Inspection | Rapport dimensionnel, certificat de matériau et méthode de qualification |
1. Vérifier le diamètre et la géométrie de la plaquette
Le diamètre de la plaquette est le premier paramètre à vérifier, car il détermine les dimensions de base, la longueur de la fente, la position du support et l'encombrement du panier à plaquettes.
Les diamètres courants des plaquettes de semi-conducteurs sont notamment 100 mm, 125 mm, 150 mm, 200 mm et 300 mm. Des plaquettes plus petites, de 2 pouces et 3 pouces, sont également utilisées dans la recherche, les semi-conducteurs composés et certaines applications spécialisées. Les spécifications SEMI couvrent une gamme de tailles de plaquettes normalisées et les exigences dimensionnelles associées. Informations sur les normes SEMI relatives aux plaquettes
L'appel d'offres doit préciser davantage que le diamètre nominal. Il doit également inclure :
- Tolérance réelle du diamètre de la plaquette
- Épaisseur de la plaquette
- Déformation maximale (courbure ou gauchissement), le cas échéant
- Géométrie plate ou en encoche
- Profil de bord
- État des plaquettes : revêtues ou non revêtues
- Restrictions relatives aux contacts à l'avant et à l'arrière
Un support conçu uniquement en fonction du diamètre nominal risque de ne pas offrir un jeu suffisant pour tenir compte des variations de taille des plaquettes, des revêtements ou de la dilatation thermique.
Position des contacts sur la plaquette
La fente doit soutenir la plaquette au niveau d'une zone périphérique contrôlée. Il convient d'éviter autant que possible tout contact avec la surface active du dispositif.
Le concepteur doit savoir :
- Quelle face de la plaquette est orientée dans le sens du processus ?
- Faut-il conserver l'exclusion des bords ?
- Si la plaquette peut entrer en contact avec la fente en deux points ou en plusieurs points
- Que la plaquette soit chargée manuellement ou par un robot
- Que la plaquette comporte ou non des couches déposées susceptibles de modifier les dimensions des bords
2. Définir l'espacement des fentes
L'espacement des emplacements correspond à la distance entre les centres de deux emplacements adjacents destinés aux plaquettes. Il influe directement sur la capacité, le débit de gaz, l'uniformité thermique, l'accès des robots et la longueur totale du porte-plaquettes.
Un espacement plus réduit permet de placer davantage de plaquettes dans une même zone du four. Cependant, réduire trop cet espacement peut entraîner plusieurs risques :
- Distance insuffisante entre les plaquettes
- Opérations complexes de chargement et de déchargement par robot
- Une plus grande sensibilité à la courbure ou à l'inclinaison de la plaquette
- Débit restreint du gaz de traitement
- Risque accru de contact entre les plaquettes
- Accès restreint pour l'inspection et le nettoyage
Un pas plus grand offre davantage d'espace libre, mais réduit la capacité et peut nécessiter un bateau plus long ou une chambre de traitement plus grande.
Relation de longueur de base
La longueur approximative de la fente active peut être estimée comme suit :
Longueur de la fente active = (nombre de fentes − 1) × pas de la fente
Il faudra alors prévoir de l'espace supplémentaire pour :
- Marges avant et arrière
- Hauteur libre de chargement
- Structures de soutien
- Fonctions de positionnement
- Emplacements des plaquettes factices
- Composants d'interface des équipements
Le pas des fentes doit donc être défini en collaboration avec le fabricant du four, l'ingénieur de procédés et l'équipe d'automatisation. Il ne faut pas le reprendre tel quel à partir d'un autre outil simplement parce que le diamètre de la plaquette est identique.
3. Déterminer la capacité requise
La capacité d'un panier à plaquettes n'est pas toujours égale au nombre de plaquettes de production traitées au cours d'un même lot.
Un cahier des charges complet en matière de capacité peut inclure :
- Emplacements pour plaquettes de production
- Surveiller les emplacements des plaquettes
- Emplacements pour plaquettes factices
- Emplacements de mémoire tampon
- Postes de tri vacants
- Postes réservés pour de futurs processus
Par exemple, un processus peut nécessiter 50 plaquettes de production, mais aussi des plaquettes de contrôle à l'avant, au centre et à l'arrière du chargement. Des plaquettes factices peuvent être nécessaires pour améliorer l'uniformité thermique ou la répartition du flux de gaz.
L'appel d'offres doit établir une distinction claire entre :
- Nombre total d'emplacements physiques
- Capacité de charge maximale
- Capacité de production normale
- Nombre et emplacement des plaquettes factices
- Nombre et emplacement des plaquettes de contrôle
Capacité et rigidité
L'augmentation de la capacité entraîne généralement une augmentation de la longueur totale du bateau et de son poids total en charge. Cela peut avoir une incidence sur :
- Affaissement lors d'un fonctionnement à haute température
- Exigences relatives aux points d'appui
- Chargement par robot ou par palette
- Masse thermique
- Temps de chauffage et de refroidissement
- Vibrations mécaniques pendant le transfert
Un bateau de grande capacité peut nécessiter des rails renforcés, des emplacements de support optimisés ou une structure en section transversale différente.
4. Définir la largeur, la profondeur et la géométrie d'entrée de la fente
La géométrie de la fente détermine la facilité avec laquelle la plaquette s'insère dans le bac et la stabilité de son maintien.
Les dimensions importantes de la fente sont les suivantes :
- Largeur d'ouverture de la fente
- Largeur interne de la fente
- Profondeur de la rainure
- Angle de rainure
- Rayon de la racine
- Chanfrein d'entrée
- Hauteur du support de plaquette
- Longueur de contact
- Distance entre les appuis opposés
La fente doit être suffisamment large pour accueillir la plaquette dans les conditions dimensionnelles et thermiques les plus défavorables. Toutefois, un jeu excessif peut entraîner une inclinaison, des vibrations ou un déplacement des plaquettes lors de leur manipulation.
Profil d'entrée
Une géométrie d'entrée lisse facilite l'insertion de la plaquette dans la fente. Les angles vifs ou les arêtes d'usinage irrégulières peuvent augmenter le risque de :
- Ébréchures sur les bords des plaquettes
- Gratter
- Génération de particules
- Échec du chargement du robot
- Contrainte localisée
Tous les bords en contact avec la plaquette doivent être usinés conformément au plan convenu et aux exigences relatives à la surface.
5. Choisir le matériau approprié pour le porte-plaquettes
Le choix des matériaux dépend de la température du procédé, de l'atmosphère chimique, des limites de contamination, des contraintes mécaniques et de la méthode de nettoyage.
Bateaux à plaquettes de quartz
Le quartz est souvent choisi pour les procédés qui nécessitent :
- Haute pureté chimique
- Bonne résistance aux chocs thermiques
- Faible contamination
- Transparence visuelle
- Compatibilité avec les tubes de four à quartz
Toutefois, la conception doit tenir compte de la déformation, de la dévitrification, de la fréquence de nettoyage et des conditions d'utilisation à des températures élevées.
Barquettes pour plaquettes en carbure de silicium
Les barquettes pour plaquettes de SiC sont couramment utilisées lorsque l'application nécessite :
- Résistance mécanique à haute température
- Une plus grande rigidité
- Résistance à l'usure et à la corrosion
- Grande capacité de traitement des plaquettes
- Cycles thermiques répétés
- Une durée de vie prolongée dans des conditions d'utilisation exigeantes au sein des fours
Les options disponibles peuvent inclure du SiC lié par réaction, du SiC imprégné de silicium, du SiC fritté ou des structures revêtues de SiC par dépôt chimique en phase vapeur (CVD). La qualité du matériau doit être choisie en fonction des exigences de pureté, des propriétés mécaniques et des contraintes du procédé. Les matériaux SiC CVD de haute pureté peuvent atteindre des niveaux de pureté supérieurs à 99,999%, bien que la qualité requise dépende du procédé utilisé. Informations sur le carbure de silicium CVD de CoorsTek
Informations importantes à inclure dans l'appel d'offres
- Qualité de céramique ou de quartz requise
- Exigence de pureté
- Teneur maximale admissible en impuretés métalliques
- Exigences en matière de revêtement
- Finition de la surface
- Méthode de nettoyage
- Température de fonctionnement prévue
- Exposition aux gaz de procédé et aux produits chimiques
- Certificat de conformité des matériaux requis
6. Définir les tolérances dimensionnelles
Un plan de support de plaquettes doit distinguer les tolérances fonctionnelles critiques des tolérances de fabrication générales.
Parmi les dimensions importantes, on peut citer :
| Caractéristique essentielle | Pourquoi est-ce important ? |
| Espacement entre les emplacements individuels | Permet de contrôler l'espacement entre les plaquettes |
| Erreur de pas cumulée | Permet de contrôler la position de l'emplacement final |
| Largeur de la fente | Influence le jeu et la stabilité de la plaquette |
| Profondeur de la rainure | Gère le support et l'insertion des plaquettes |
| Rectitude des rails | Empêche toute variation de la position de la plaquette |
| Planéité du support | A un impact sur l'installation et la stabilité |
| Parallélisme | Assure l'alignement entre les rails de support |
| Longueur totale | Détermine l'adéquation de l'équipement |
| Largeur totale ou diamètre | Détermine le jeu des tubes du four |
| Localisation des points de repère | Contrôle l'alignement du robot et du socle |
| Concentricité ou faux-rond | Important pour les ensembles cylindriques ou rotatifs |
Erreur de pas cumulée
Même lorsque chaque fente est dans les limites de tolérance, de petites erreurs peuvent s'accumuler sur un bateau de grande capacité.
Par exemple, un léger écart de pas répété sur des dizaines d'emplacements peut entraîner un décalage important entre la position finale de la plaquette et les coordonnées prévues par le robot.
Le dessin doit donc préciser les deux éléments suivants :
- Tolérance individuelle d'espacement entre les fentes
- Tolérance cumulée totale de pas sur l'ensemble de la matrice de fentes
Évitez les tolérances inutilement serrées
Des tolérances plus strictes augmentent la difficulté d'usinage, la durée des contrôles, les coûts de fabrication et les délais de livraison.
La meilleure spécification n'est pas la tolérance la plus stricte possible. C'est la tolérance nécessaire au bon fonctionnement de l'équipement.
Les dimensions critiques doivent être identifiées séparément des dimensions non fonctionnelles afin que le fabricant puisse concentrer ses ressources en matière de maîtrise des procédés et d'inspection là où elles sont le plus nécessaires.
7. Prendre en compte la dilatation thermique et la déformation à haute température
Les essais à température ambiante ne reflètent pas entièrement le comportement des barquettes de plaquettes à l'intérieur d'un four.
À la température de fonctionnement, le bateau peut présenter les problèmes suivants :
- Dilatation thermique
- Relâchement
- Déformation des rails
- Variations du jeu des fentes
- Contraintes au niveau des joints ou des transitions
- Expansion inégale due aux gradients de température
L'examen de la conception doit prendre en compte les éléments suivants :
- Température maximale de fonctionnement
- Vitesse de chauffage et de refroidissement
- Poids total des plaquettes chargées
- Positions des points d'appui
- Installation horizontale ou verticale
- Uniformité de la température
- Dilatation thermique des matériaux
- Nombre de cycles thermiques prévus
Pour les applications exigeantes, une validation des prototypes ou des essais de cycles thermiques peuvent être nécessaires avant l'autorisation de production en série.
8. Définir l'état de surface et la propreté
Les surfaces en contact avec les plaquettes et celles exposées au cours du processus nécessitent une attention particulière.
L'appel d'offres doit préciser :
- Exigences en matière de rugosité de surface
- État : usiné, poli ou revêtu
- Traitement des bords et des angles
- Spécifications de nettoyage
- Exigence en matière de contrôle des particules
- Limites de contamination métallique
- Méthode d'emballage
- Exigences relatives à la manipulation en salle blanche
Une fois prêt, le porte-plaquettes doit être nettoyé et emballé afin d'éviter toute recontamination pendant le stockage et le transport.
Le conditionnement peut comprendre :
- Sacs en polyéthylène propres
- Emballage en double sachet
- Mousse de protection ou supports sur mesure
- Emballage en compartiments individuels
- Emballage extérieur compatible avec les salles blanches
- Étiquettes de lot et d'inspection
9. Mettre en place un plan d'inspection
Tout support de plaquettes sur mesure doit être contrôlé par rapport à un plan homologué avant son expédition.
Les éléments généralement vérifiés sont les suivants :
- Dimensions générales
- Nombre d'emplacements
- Espacement entre les emplacements individuels
- Pas cumulé
- Largeur et profondeur de la fente
- Rectitude
- Planéité
- Parallélisme
- Position des repères de localisation
- État de la surface
- Condition aux limites
- Vérification des matériaux et des revêtements
En fonction de la géométrie, l'inspection peut faire appel à :
- Machines à mesurer tridimensionnelles
- Systèmes de mesure optiques
- Jauges personnalisées
- Jauges de hauteur
- Dispositifs de fixation de précision
- Appareils de mesure de la rugosité de surface
- Analyse des matériaux
- Inspection visuelle sous un éclairage contrôlé
Pour les pièces de rechange, un rapport d'inspection du premier article peut permettre de vérifier la compatibilité avant le lancement de la production en série.
10. Liste de contrôle pour une demande de devis concernant un support de plaquettes sur mesure
Pour obtenir un devis précis, veuillez nous fournir les informations suivantes :
- Diamètre et épaisseur de la plaquette
- Orientation de la plaquette : à plat ou en encoche
- Type de processus
- Modèle d'équipement ou de four
- Installation horizontale ou verticale
- Température normale et température maximale
- Atmosphère de traitement et produits chimiques
- Matériau requis et pureté
- Nombre d'emplacements pour plaquettes de production
- Nombre d'emplacements pour les plaquettes factices et les plaquettes de contrôle
- Pas de la fente
- Largeur et profondeur de la fente
- Contraintes dimensionnelles globales
- Tolérances critiques
- Exigences relatives à la finition des surfaces et au nettoyage
- Exigences en matière de revêtement
- Exigences relatives aux rapports d'inspection
- Quantité prévue de la commande
- Calendrier de développement du prototype et de production
- Informations relatives aux plans, échantillons ou interfaces d'équipements existants
Si aucun plan complet n'est disponible, le fournisseur peut se baser sur un échantillon existant de barquette à plaquettes, sur un plan de l'enveloppe du four ou sur des mesures d'interface. Toutefois, toutes les cotes fonctionnelles doivent être validées avant le lancement de la production.
Erreurs courantes dans les spécifications des barquettes pour plaquettes
En indiquant uniquement le diamètre de la plaquette
Deux barquettes destinées aux plaquettes de 200 mm peuvent présenter un pas, une capacité, une géométrie des emplacements et des interfaces d'équipement totalement différents.
Ignorer les positions des plaquettes factices et des plaquettes de contrôle
Le nombre total d'emplacements doit inclure toutes les positions de plaquettes requises par le processus.
Contrôler l'inclinaison individuelle, mais pas l'inclinaison cumulée
Les réseaux à fentes longues nécessitent un contrôle à la fois de l'erreur de position locale et de l'erreur de position totale.
Copier les dimensions d'un autre four
Les distances de sécurité des équipements, les coordonnées des robots et les zones de traitement peuvent varier même lorsque le diamètre des plaquettes est identique.
Choix du matériau en fonction de la température uniquement
L'atmosphère chimique, la pureté, la méthode de nettoyage, le poids de la charge et les cycles thermiques sont également des facteurs importants.
Respect de tolérances strictes pour chaque cote
Une surspécification augmente les coûts sans pour autant améliorer les performances du processus.
Questions fréquemment posées
Quelles sont les informations les plus importantes à fournir lors d'une commande de barquette pour plaquettes sur mesure ?
Les informations les plus importantes comprennent le diamètre des plaquettes, leur épaisseur, la température de traitement, l'espacement des fentes, la capacité totale, le matériau des barquettes, l'interface avec l'équipement et les tolérances critiques.
Comment détermine-t-on l'espacement des emplacements dans un « wafer boat » ?
L'espacement des fentes est choisi en fonction de l'épaisseur de la plaquette, de sa courbure, de l'accès du robot, du débit de gaz, de l'uniformité du processus, de la longueur du four et de la capacité requise. Il convient de le vérifier pour chaque équipement de traitement spécifique.
Le nombre d'emplacements correspond-il à la capacité de production ?
Pas toujours. Certains emplacements peuvent être réservés à des plaquettes factices, à des plaquettes de contrôle ou à la séparation des processus. L'appel d'offres doit préciser à la fois le nombre total d'emplacements et la capacité de production réelle.
Dois-je choisir le quartz ou le carbure de silicium ?
Le quartz peut être privilégié pour sa pureté, sa compatibilité chimique et sa capacité à s'intégrer dans un four à quartz. Le SiC peut être privilégié pour sa résistance aux hautes températures, sa rigidité, sa résistance à l'usure et sa capacité de charge élevée. Le choix final dépend du procédé.
Est-il possible de fabriquer un support pour plaquettes à partir d'un échantillon existant ?
Un échantillon existant peut être utilisé pour l'évaluation dimensionnelle, mais l'usure ou la déformation peuvent affecter la précision des mesures. Il convient néanmoins de vérifier les informations relatives à l'interface de l'équipement ainsi que les cotes critiques.
Quelles tolérances faut-il indiquer sur le dessin ?
Les tolérances critiques comprennent généralement le pas des rainures, le pas cumulé, la largeur des rainures, la profondeur des rainures, la rectitude, le parallélisme, les cotes d'ensemble et les caractéristiques de positionnement. Les valeurs exactes doivent être déterminées en fonction des exigences relatives aux équipements et aux procédés.
Les supports de plaquettes sur mesure peuvent-ils accueillir des plaquettes de 300 mm ?
Oui, mais le diamètre plus important de la plaquette et la charge totale nécessitent une évaluation minutieuse de la rigidité, de la déformation, de l'accès du robot, de l'espace libre dans le four et de la structure de support.
Quels documents d'inspection peuvent être fournis ?
Selon le projet, la documentation peut comprendre un rapport d'inspection dimensionnelle, un certificat de matériau, un rapport sur l'état de surface, des informations sur le revêtement, un compte rendu de nettoyage et un rapport d'inspection du premier article.
Conclusion
Pour être fiable, le cahier des charges d'un bac à plaquettes sur mesure doit prendre en compte la géométrie des plaquettes, l'espacement des fentes, la capacité, le matériau, l'interface avec l'équipement et les conditions de processus.
Les projets les plus réussis commencent par un appel d'offres complet et une distinction claire entre les dimensions fonctionnelles essentielles et les dimensions de fabrication générales. Cela permet au fabricant de contrôler la position des plaquettes, la compatibilité des équipements, les performances thermiques et la propreté, tout en évitant des coûts superflus.
XKH Ceramics est en mesure d'évaluer les spécifications des barquettes à plaquettes sur mesure à partir des plans fournis par le client, d'échantillons existants ou d'informations relatives à l'interface avec les équipements. Lors de votre demande de devis, veuillez indiquer la taille des plaquettes, l'espacement des emplacements, la capacité, le matériau, la température de fonctionnement ainsi que les documents d'inspection requis afin de permettre une analyse technique et un devis plus précis.