特注のウェーハボートには、単にウェーハを収容する以上の役割が求められます。ウェーハ間の間隔を一定に保ち、加工装置に適合し、繰り返される熱サイクルに耐え、粒子や金属汚染の混入を防ぐ必要があります。.
わずかな寸法誤差でも、深刻な稼働上の問題を引き起こす可能性があります。スロットピッチが不正確だとロボットの積載作業に支障をきたす恐れがあり、クリアランスが不十分だとウェーハの端が損傷する恐れがあり、また、過度な変形が生じると、高温処理中にウェーハが傾いたり、互いに接触したりする原因となる可能性があります。.
このため、信頼性の高いウェーハボートの見積依頼書(RFQ)には、ウェーハ、プロセス、装置とのインターフェース、スロットの形状、収容能力、材質、寸法公差、および検査要件を明記する必要があります。.
半導体ウェーハボートとは何ですか?
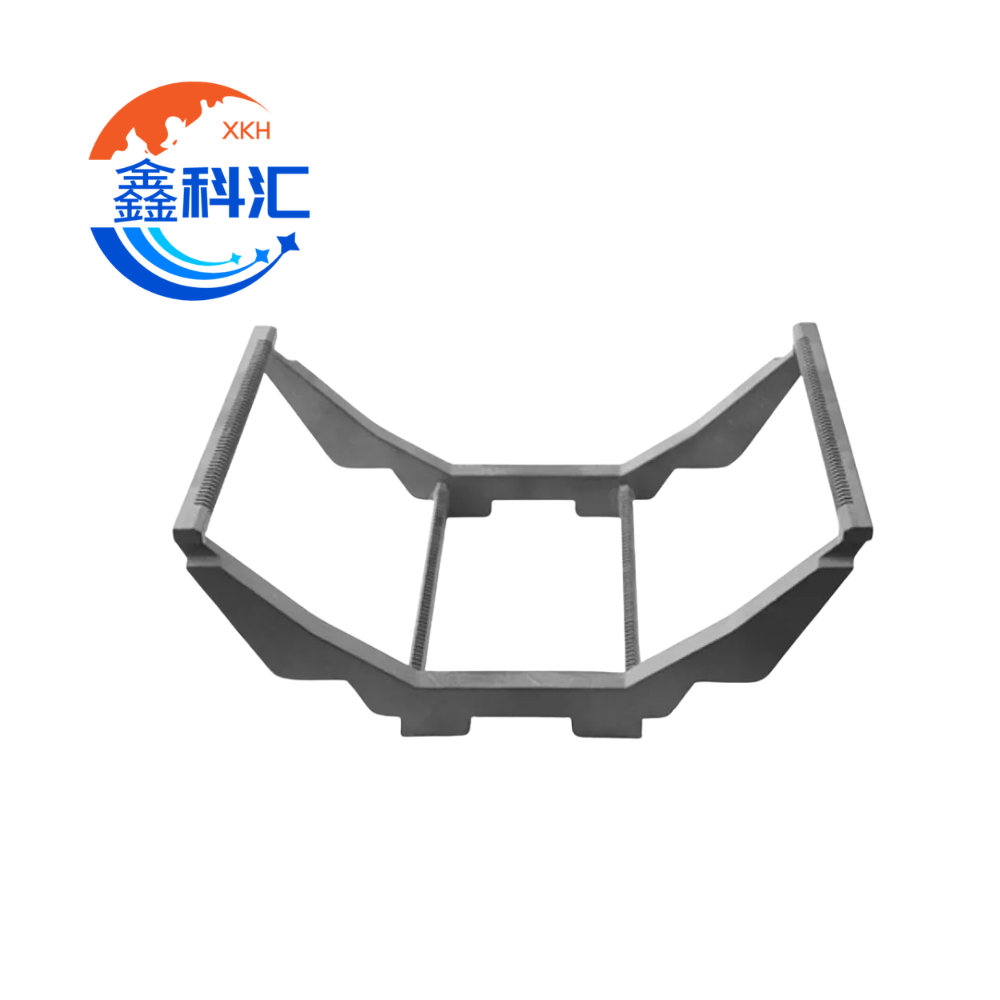
ウェーハボートとは、以下のような工程において、複数の半導体ウェーハを保持するために使用される精密な運搬容器です。
- 熱酸化
- 拡散
- エルピーシーブイディー
- アニーリング
- 高温炉処理
- 洗浄および化学処理
- ウェーハの保管および搬送
- 太陽電池セルの製造工程
ウェーハボートは、水平型または垂直型の炉システムに設置することができます。その形状は、ウェーハの装入方向、炉管、台座、パドル、ロボット、およびその他のハンドリング部品と適合している必要があります。.
半導体グレードの炭化ケイ素は、強度、熱安定性、耐薬品性を兼ね備えているため、高温用ウェーハキャリアとして広く使用されています。公式の半導体部品ガイドでも、拡散処理やLPCVD処理用のSiCウェーハボートが、垂直型および水平型のキャリア構成を含めて記載されています。. CoorsTek社の半導体用炉用部品
カスタムウェーハボートの注文に必要な主要情報
| 仕様項目 | 提出すべき情報 |
|---|---|
| ウェハ直径 | 100 mm、125 mm、150 mm、200 mm、300 mm、または特注 |
| ウェハーの厚さ | 公称厚さおよび許容偏差 |
| ウェハーの配向 | 平坦度、ノッチ、および積載方向 |
| プロセスタイプ | 拡散、酸化、LPCVD、アニール、その他 |
| 動作温度 | 通常のプロセス温度および最高プロセス温度 |
| 雰囲気 | 真空、不活性ガス、酸素、反応性ガス、または化学物質への曝露 |
| スロットピッチ | 隣接するスロット間の中心間距離 |
| 容量 | プロセス用、モニター用、およびダミーウェーハの枚数 |
| スロットの形状 | 幅、奥行き、開口部、接触位置、および挿入形状 |
| ボートの構成 | 水平、垂直、円筒形、またはフレーム構造 |
| 素材 | 石英、SiC、コーティングを施したSiC、またはその他のセラミックス |
| 機器インターフェース | パドル、台座、ロボット、炉管、および位置決め機能 |
| 許容差 | ピッチ、真直度、平面度、平行度および外形寸法 |
| 清潔さ | 純度、洗浄、包装および汚染物質の許容限度 |
| 検査 | 寸法報告書、材料証明書および認定方法 |
1. ウェーハの直径と形状を確認する
ウェーハの直径は、ウェーハボートの基本サイズ、スロット長、支持位置、および装置の設置スペースを決定する要因となるため、最初に確認すべきパラメータです。.
一般的な半導体ウェーハの直径には、100 mm、125 mm、150 mm、200 mm、300 mmなどがあります。 また、研究用途や化合物半導体、特殊用途では、より小型の2インチや3インチのウェーハも使用されています。SEMIの仕様では、標準化されたさまざまなウェーハサイズおよび関連する寸法要件が規定されています。. SEMIのウェハー規格に関する情報
見積依頼書には、公称直径だけでなく、以下の事項も明記する必要があります。具体的には、以下の項目を含める必要があります:
- 実際のウェーハ直径の公差
- ウェハーの厚さ
- 該当する場合の最大反りまたは歪み
- フラット形状またはノッチ形状
- エッジプロファイル
- コーティング済みまたは未コーティングのウェーハの状態
- 表側および裏側の接触に関する制限
公称径のみを考慮して設計されたボートでは、ウェーハのばらつき、コーティング、あるいは熱膨張に対する十分な余裕が確保できない可能性があります。.
ウェハーのコンタクト位置
スロットは、エッジ領域を適切に制御してウェーハを支えるようにする必要があります。能動素子の表面との接触は、可能な限り避ける必要があります。.
デザイナーは次のことを知っておく必要があります:
- ウェーハのどちらの面がプロセス方向に向いているか
- エッジの除外を維持する必要があるかどうか
- ウェーハがスロットに2箇所、あるいはそれ以上の箇所で接触できるかどうか
- ウェーハの装填が手動かロボットによるか
- ウェハーに、エッジの寸法に変化をもたらす可能性のある成膜層が含まれているかどうか
2. スロットピッチを定義する
スロットピッチとは、隣接する2つのウェーハスロットの中心間距離のことです。これは、処理能力、ガス流量、熱均一性、ロボットのアクセス性、およびウェーハボートの全長に直接影響を与えます。.
ピッチを小さくすることで、同じ炉ゾーンにより多くのウェーハを収容できるようになります。しかし、ピッチを過度に小さくすると、いくつかのリスクが生じる可能性があります:
- ウェーハ間のクリアランスが不十分
- 困難なロボットによる荷積み・荷下ろし
- ウェーハの反りや傾きに対する感度が高くなる
- プロセスガスの流量制限
- ウェーハ間の接触リスクの増加
- 点検や清掃のしやすさが低下している
ピッチを大きくするとクリアランスは確保できますが、収容能力は低下し、より長いボートやプロセスチャンバーが必要になる場合があります。.
基本の長さの関係
おおよそのアクティブスロットの長さは、次のように推定できます:
アクティブスロット長 = (スロット数 − 1) × スロットピッチ
さらに、以下の項目についてスペースを追加する必要があります:
- 前端マージンと後端マージン
- 積載クリアランス
- 支持構造
- 位置決め機能
- ダミーウェーハの配置位置
- 機器用インターフェース部品
したがって、スロットピッチは、炉メーカー、プロセスエンジニア、および自動化チームと協議の上で選定する必要があります。ウェハーの直径が同じという理由だけで、他のツールからそのまま流用してはなりません。.
3. 必要容量を決定する
ウェーハボートの収容能力は、必ずしも1バッチで処理される生産用ウェーハの数と一致するとは限りません。.
容量に関する完全な仕様には、以下の項目が含まれる場合があります:
- 生産用ウェーハスロット
- ウェーハスロットの監視
- ダミーウェーハ用スロット
- バッファスロット
- 空いている分離位置
- 将来のプロセス用に確保されたポジション
例えば、あるプロセスでは50枚の生産用ウェーハが必要である一方、ロードの前部、中央、後部にモニター用ウェーハも必要となる場合があります。また、熱分布やガス流の均一性を向上させるために、ダミーウェーハが必要となる場合もあります。.
見積依頼書(RFQ)では、以下の点を明確に区別する必要があります:
- 物理スロットの総数
- 最大積載量
- 通常の生産能力
- ダミーウェーハの数と位置
- モニターウェーハの数と配置
容量と剛性の比較
通常、積載能力を増やすと、ボートの全長や総積載重量が増加します。これにより、以下の点に影響が出る可能性があります:
- 高温運転時のたるみ
- 支持点の要件
- ロボットまたはパドルによる積載
- 熱容量
- 加熱・冷却時間
- 移送中の機械的振動
大容量のボートでは、手すりの補強や、支持位置の最適化、あるいは異なる断面構造が必要になる場合があります。.
4. スロットの幅、奥行き、および開口部の形状を指定する
スロットの形状によって、ウェーハがボートにどれだけスムーズに挿入されるか、またどれだけしっかりと固定されるかが決まります。.
スロットの重要な寸法には、以下のものがあります:
- スロットの開口幅
- 内部スロットの幅
- スロットの深さ
- スロット角度
- 根の半径
- エントリ面取り
- ウェーハ支持高さ
- 接触長
- 対向する支持点間の距離
スロットは、最悪の寸法および熱条件下でもウェーハを収容できる十分な幅を確保する必要があります。ただし、クリアランスが大きすぎると、取り扱い中にウェーハが傾いたり、振動したり、ずれたりする恐れがあります。.
エントリー概要
滑らかな導入部の形状により、ウェーハをスロットにスムーズに導くことができます。鋭い角や粗い加工面があると、次のようなリスクが高まる可能性があります:
- ウェハーのエッジの欠け
- 引っ掻き
- 粒子生成
- ロボットの積載失敗
- 局所的な応力
すべてのウェハー接触エッジは、合意された図面および表面要件に従って仕上げを行う必要があります。.
5. 適切なウェーハボートの材質を選択する
材料の選定は、プロセス温度、化学雰囲気、汚染許容限度、機械的負荷、および洗浄方法によって決まります。.
石英ウェハーボート
クォーツは、以下のような要件が求められるプロセスにおいて一般的に採用されています:
- 高い化学的純度
- 優れた耐熱衝撃性
- 低汚染
- 視覚的な透明性
- 石英炉管との適合性
ただし、設計にあたっては、変形、脱ガラス化、洗浄頻度、および高温下での使用条件を考慮しなければならない。.
炭化ケイ素ウェーハボート
SiCウェーハボートは、以下の要件が求められる用途で一般的に使用されます:
- 高温における機械的強度
- 剛性の向上
- 耐摩耗性および耐食性
- 高いウェーハ処理能力
- 繰り返し熱サイクル
- 過酷な炉内環境下でも長寿命
利用可能な選択肢としては、反応結合SiC、シリコン含浸SiC、焼結SiC、あるいはCVD-SiC被覆構造などが挙げられます。材料グレードは、純度、機械的特性、およびプロセス要件に応じて選択する必要があります。 高純度CVD SiC材料は99.999%以上の純度レベルに達することが可能ですが、必要なグレードは実際のプロセスによって異なります。. CoorsTekのCVD炭化ケイ素に関する情報
見積依頼書(RFQ)に記載すべき重要な情報
- 必要なセラミックまたはクォーツグレード
- 純度要件
- 金属不純物の最大許容値
- コーティングの要件
- 表面仕上げ
- 洗浄方法
- 想定使用温度
- プロセスガスおよび化学物質への曝露
- 必要な材料証明書
6. 寸法公差を定義する
ウェーハボートの図面では、重要な機能公差と一般的な製造公差を区別する必要があります。.
重要な寸法としては、以下のようなものが挙げられます:
| 重要な機能 | その重要性 |
| 個々のスロットピッチ | ウェーハ間隔を制御する |
| 累積ピッチ誤差 | 最後のスロットの位置を制御します |
| スロットの幅 | ウェーハのクリアランスと安定性に影響を与える |
| スロットの深さ | ウェーハの保持および挿入を制御する |
| レールの真直度 | ウェーハの位置ずれを防止します |
| 支持面の平坦度 | インストールおよび安定性に影響します |
| 並列処理 | サポートレール間の位置合わせを維持します |
| 全長 | 機器の適合性を判断する |
| 全幅または直径 | 炉管のクリアランスを決定する |
| 位置情報の特定 | ロボットと台座の位置合わせを制御する |
| 同心度または振れ | 円筒形または回転するアセンブリにおいて重要な点 |
累積ピッチ誤差
個々のスロットがすべて許容範囲内にある場合でも、大容量のボートではわずかな誤差が積み重なることがあります。.
例えば、数十のスロットにわたって繰り返されるわずかなピッチのずれにより、最終的なウェーハの位置がロボットの予測座標から大きくずれてしまう可能性があります。.
したがって、図面には以下の両方を明記する必要があります:
- スロット間のピッチ公差(各スロットごと)
- スロットアレイ全体にわたる累積ピッチ公差の合計
不必要に厳しい公差は避ける
公差が厳しくなると、加工の難易度、検査時間、製造コスト、および納期が増加します。.
最適な仕様とは、可能な限り厳しい公差のことではありません。それは、機器を確実に稼働させるために必要な公差のことです。.
重要な寸法は、非機能的な寸法とは区別して特定すべきであり、そうすることで、製造業者は最も重要な箇所に工程管理や検査のリソースを集中させることができる。.
7. 熱膨張および高温変形を考慮する
室温での検査では、炉内のウェーハボートの挙動を完全に反映することはできません。.
動作温度下では、ボートに次のような現象が生じる可能性があります:
- 熱膨張
- たるみ
- レールの変形
- スロットのクリアランスの変化
- 接合部や継ぎ目周辺の応力
- 温度勾配に起因する不均一な膨張
設計レビューでは、以下の点を考慮すべきである:
- 最高使用温度
- 昇温・降温速度
- 積載されたウェーハの総重量
- 支持点の位置
- 水平または垂直設置
- 温度の均一性
- 材料の熱膨張
- 予想される熱サイクルの回数
要求の厳しい用途の場合、本格生産の承認に先立ち、試作品の適格性評価や熱サイクル試験が必要となる場合があります。.
8. 表面仕上げおよび清浄度の定義
ウェハの接点面およびプロセスによって露出する表面については、特に注意を払う必要があります。.
見積依頼書には、以下の内容を明記する必要があります:
- 表面粗さの要件
- 機械加工済み、研磨済み、またはコーティング済みの状態
- エッジおよびコーナーの処理
- 清掃仕様書
- 粒子管理要件
- 金属汚染の許容限度
- 包装方法
- クリーンルームにおける取り扱い要件
完成したウェーハボートは、保管および輸送中の再汚染を防ぐため、洗浄し、梱包する必要があります。.
パッケージには以下のものが含まれる場合があります:
- きれいなポリエチレン袋
- 二重袋包装
- 保護用フォームまたは特注の固定具
- 個別のコンパートメント包装
- クリーンルーム対応の外装
- ロットおよび検査ラベル
9. 検査計画を策定する
特注のウェーハボートは、出荷前に承認済みの図面と照らし合わせて検査を行う必要があります。.
代表的な点検項目には、次のようなものがあります:
- 全体寸法
- スロット数
- 個々のスロットピッチ
- 累積ピッチ
- スロットの幅と奥行き
- 真直度
- 平坦性
- 並列処理
- 位置決め特徴の位置
- 表面の状態
- 境界条件
- 材料およびコーティングの検証
形状に応じて、検査には以下の方法が用いられる場合があります:
- 三次元測定機
- 光学測定システム
- カスタムゲージ
- 高さゲージ
- 精密治具
- 表面粗さ測定器
- 材料分析
- 管理された照明条件下での目視検査
交換部品については、初回製品検査報告書を活用することで、量産開始前に互換性を確認することができます。.
10. 特注ウェーハボートの見積依頼(RFQ)チェックリスト
正確な見積もりをご希望の場合は、以下の情報をご提供ください:
- ウェーハの直径と厚さ
- ウェーハのフラット配置またはノッチ配置
- プロセスタイプ
- 装置または炉の型式
- 水平または垂直設置
- 平年気温および最高気温
- プロセス雰囲気および化学薬品
- 必要な材料および純度
- 生産用ウェーハスロットの数
- ダミーウェーハおよびモニターウェーハのスロット数
- スロットピッチ
- スロットの幅と奥行き
- 全体的な寸法上の制約
- 重要公差
- 表面仕上げおよび洗浄要件
- コーティングの要件
- 検査報告書の要件
- 予想注文数量
- 試作および生産スケジュール
- 既存の図面、サンプル、または機器のインターフェースに関する情報
完全な図面が入手できない場合、サプライヤーは既存のウェーハボートのサンプル、炉のエンベロープ図面、またはインターフェースの測定値をもとに作業を開始することができます。ただし、生産開始前には、すべての機能寸法を確認しておく必要があります。.
ウェーハボートの仕様に関するよくある間違い
ウェーハの直径のみを指定する
200 mmウェーハ用の2台の装置は、ピッチ、処理能力、スロットの形状、および装置間のインターフェースがまったく異なる場合があります。.
ダミーウェーハおよびモニターウェーハの位置を無視する
スロットの総数には、プロセスで必要とされるすべてのウェーハ配置位置を含める必要があります。.
個々のピッチは制御するが、累積ピッチは制御しない
ロングスロットアレイでは、局所的な位置誤差と全体的な位置誤差の両方を制御する必要があります。.
別の炉から寸法をコピーする
ウェーハの直径が同じであっても、装置のクリアランス、ロボットの座標、およびプロセスゾーンは異なる場合があります。.
温度のみに基づいて材料を選定する
化学的雰囲気、純度、洗浄方法、積載重量、および熱サイクルも重要な要素です。.
すべての寸法において厳しい公差を採用する
過剰な仕様設定は、必ずしもプロセスの性能を向上させるわけではなく、コストを増大させるだけである。.
よくある質問
特注のウェーハボートを注文する際、どのような情報が最も重要ですか?
最も重要な情報としては、ウェーハの直径、ウェーハの厚さ、プロセス温度、スロットピッチ、総容量、ボートの材質、装置とのインターフェース、および許容誤差の限界値などが挙げられます。.
ウェーハボートのスロットピッチはどのように選定されるのですか?
スロットピッチは、ウェーハの厚さ、ウェーハの反り、ロボットのアクセス、ガス流量、プロセスの均一性、炉の長さ、および必要な処理能力に応じて選定されます。具体的な処理装置ごとに確認する必要があります。.
スロットの数は生産能力と同じですか?
必ずしもそうとは限りません。一部のスロットは、ダミーウェーハ、モニターウェーハ、または工程間の分離用に確保されている場合があります。見積依頼書には、スロットの総数と実際の生産能力の両方を明記する必要があります。.
クォーツと炭化ケイ素、どちらを選べばいいでしょうか?
純度、化学的適合性、および石英炉との統合性という観点からは、石英が適している場合があります。一方、高温強度、剛性、耐摩耗性、および大容量の積載能力という観点からは、SiCが適している場合があります。最終的な選択は、プロセスによって異なります。.
既存のサンプルをもとに、ウェーハボートを製造することは可能ですか?
既存のサンプルを寸法評価に使用することは可能ですが、摩耗や変形により測定精度に影響が出る可能性があります。そのため、装置のインターフェース情報および重要寸法については、改めて確認する必要があります。.
図面にはどのような公差を記載すべきですか?
重要な公差には、通常、スロットピッチ、累積ピッチ、スロット幅、スロット深さ、真直度、平行度、外形寸法、および位置決め要素が含まれます。正確な値は、設備および工程の要件に基づいて決定する必要があります。.
特注のウェーハボートは、300 mmウェーハに対応できますか?
はい、しかしウェーハの直径が大きくなり、総荷重も増えるため、剛性、変形、ロボットのアクセス、炉内のクリアランス、および支持構造について慎重に評価する必要があります。.
どのような検査書類を提出できますか?
プロジェクトによっては、文書には寸法検査報告書、材料証明書、表面仕上げ報告書、塗装情報、洗浄記録、および初回製品検査報告書などが含まれる場合があります。.
結論
信頼性の高いカスタムウェーハボートの仕様書には、ウェーハの形状、スロットピッチ、収容能力、材質、装置とのインターフェース、およびプロセス条件をすべて盛り込む必要があります。.
最も成功しているプロジェクトは、完全な見積依頼書(RFQ)の作成と、重要な機能要件と一般的な製造要件を明確に区別することから始まります。これにより、製造業者は、不必要なコストを回避しつつ、ウェーハの位置、装置の互換性、熱性能、および清浄度を管理することが可能になります。.
XKH Ceramicsでは、お客様の図面、既存のサンプル、または装置のインターフェース情報に基づき、特注のウェーハボートの要件を評価いたします。お問い合わせの際は、より正確な技術審査と見積書の作成を行うため、ウェーハサイズ、スロットピッチ、収容数、材質、動作温度、および必要な検査書類を明記してください。.