客製化的晶圓載具不僅僅是用來盛放一組晶圓。它必須能維持晶圓間距的一致性、與製程設備相容、承受反覆的熱循環,並避免引入微粒或金屬污染。.
微小的尺寸誤差可能會導致嚴重的運作問題。不正確的槽距可能會干擾機器人裝載作業;間隙不足可能會損壞晶圓邊緣;而過度的變形則可能導致晶圓在高溫處理過程中傾斜或相互接觸。.
因此,一份可靠的晶圓舟報價請求書應明確界定晶圓規格、製程、設備介面、插槽幾何形狀、容量、材質、尺寸公差及檢驗要求。.
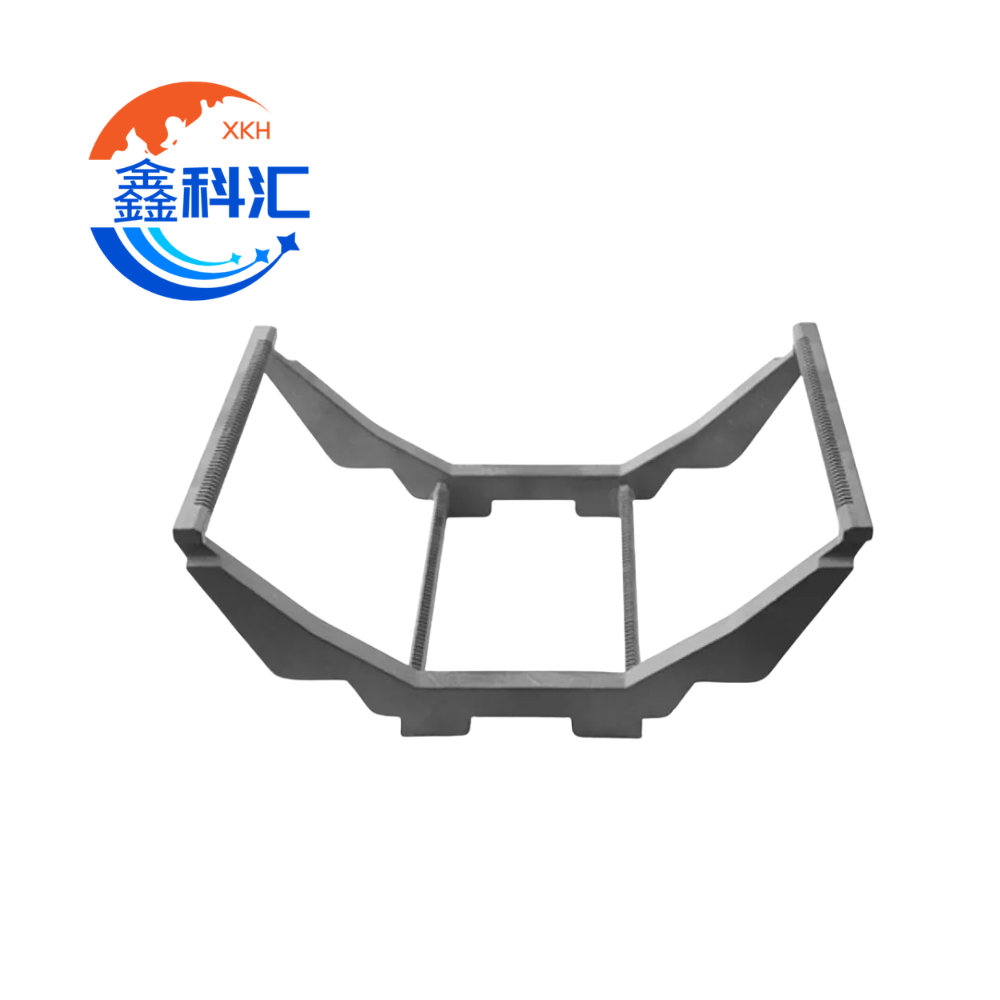
何謂半導體晶圓舟?
晶圓舟是一種精密載具,用於在以下製程中承載多片半導體晶圓:
- 熱氧化
- 擴散
- LPCVD
- 退火
- 高溫爐處理
- 清潔與化學處理
- 晶圓儲存與轉運
- 太陽能電池的製程
晶圓載具可安裝於水平或垂直式爐系中。其幾何形狀必須與晶圓裝載方向、爐管、底座、轉盤、機器人及其他搬運組件相匹配。.
半導體級碳化矽常被用於高溫晶圓載具,因為它兼具強度、熱穩定性及耐化學性。官方半導體元件指南中也明確列出適用於擴散及 LPCVD 製程的 SiC 晶圓舟,其中包含垂直與水平兩種載具配置。. CoorsTek 半導體爐組件
訂製晶圓舟所需之關鍵資訊
| 規格項目 | 需提供的資訊 |
|---|---|
| 晶圓直徑 | 100 公釐、125 公釐、150 公釐、200 公釐、300 公釐或客製化 |
| 晶圓厚度 | 公稱厚度與允許公差 |
| 晶圓取向 | 平面、缺口與載荷方向 |
| 製程類型 | 擴散、氧化、LPCVD、退火或其他 |
| 操作溫度 | 正常及最高製程溫度 |
| 氛圍 | 真空、惰性氣體、氧氣、反應性氣體或化學物質暴露 |
| 插槽間距 | 相鄰槽之間的中心間距 |
| 容量 | 製程晶圓、監測晶圓及假晶圓的數量 |
| 槽形幾何結構 | 寬度、深度、開口、接觸位置及入口輪廓 |
| 船隻配置 | 水平、垂直、圓柱形或框架結構 |
| 材質 | 石英、碳化矽、鍍層碳化矽或其他陶瓷 |
| 設備介面 | 槳葉、基座、機器人、爐管及定位功能 |
| 公差 | 螺距、直度、平整度、平行度及整體尺寸 |
| 整潔 | 純度、清洗、包裝及污染限值 |
| 檢查 | 尺寸報告、材料證明書及合格驗證方法 |
1. 確認晶圓直徑與幾何形狀
晶圓直徑是首要確認的參數,因為它決定了晶圓舟的基本尺寸、插槽長度、支撐位置以及設備的安裝空間。.
常見的半導體晶圓直徑包括 100 公釐、125 公釐、150 公釐、200 公釐和 300 公釐。 較小的 2 英吋和 3 英吋晶圓亦應用於研究、化合物半導體及特殊用途。SEMI 規格涵蓋一系列標準化的晶圓尺寸及相關尺寸要求。. SEMI 晶圓標準相關資訊
詢價單(RFQ)應不僅僅列明公稱直徑,還應包含以下內容:
- 實際晶圓直徑公差
- 晶圓厚度
- 相關情況下的最大彎曲或扭曲量
- 平直或缺口幾何形狀
- 邊緣輪廓
- 塗層或未塗層晶圓狀態
- 正面與背面接觸限制
若船體僅依據名義直徑進行設計,可能無法為晶圓的尺寸公差、鍍膜或熱膨脹預留足夠的間隙。.
晶圓接觸位置
該插槽應在受控的邊緣區域支撐晶圓。應盡可能避免與活性元件表面接觸。.
設計師應了解:
- 晶圓的哪一面朝向製程方向?
- 是否必須維持邊緣排除
- 晶圓能否在兩處或多處與槽口接觸
- 無論晶圓是手動裝載還是由機器人裝載
- 該晶圓是否包含可能改變邊緣尺寸的沉積薄膜
2. 定義槽距
槽距是指兩個相鄰晶圓槽之間的中心間距。它直接影響產能、氣體流量、熱均勻性、機器人操作空間以及晶圓舟的總長度。.
較小的間距可讓同一爐區容納更多晶圓。然而,若將間距縮減過多,可能會帶來幾項風險:
- 晶圓之間的間隙不足
- 困難的機器人裝卸作業
- 對晶圓彎曲或傾斜的敏感度更高
- 受限的製程氣體流量
- 晶圓間接觸的風險增加
- 檢查與清潔的便利性降低
較大的螺距雖能提供更大的間隙,但會降低容量,且可能需要更長的船體或處理腔。.
基本長度關係
有效槽長的大致值可估算如下:
有效槽長 = (槽數 − 1) × 槽間距
接著必須為以下項目增加額外空間:
- 前後邊距
- 裝載淨空高度
- 支撐結構
- 定位功能
- 虛擬晶圓位置
- 設備介面元件
因此,應與爐體製造商、製程工程師及自動化團隊共同選定槽距。不應僅因晶圓直徑相同,就直接從其他工具上複製該槽距。.
3. 確定所需容量
晶圓舟的容量並不總是等於單批次中處理的生產晶圓數量。.
完整的容量規格可能包含:
- 生產用晶圓插槽
- 監控晶圓插槽
- 假晶圓插槽
- 緩衝槽
- 空缺的分離職位
- 為未來流程預留的職位
舉例來說,某個製程可能需要 50 片生產晶圓,但同時也需要在裝載區的前端、中央和後端放置監測晶圓。此外,可能還需要使用假晶圓來改善熱分布或氣流均勻性。.
詢價單應明確區分以下各項:
- 實體插槽總數
- 最大載重能力
- 正常生產能力
- 模擬晶圓的數量與位置
- 監測晶圓的數量與位置
容量與剛性
增加載重能力通常會導致船隻的整體長度及總載重增加。這可能會影響:
- 高溫運作時的下垂現象
- 支點要求
- 機器人或槳式裝載
- 熱質量
- 加熱與冷卻時間
- 轉運過程中的機械振動
大載重船隻可能需要加固舷牆、優化支撐位置,或採用不同的橫截面結構。.
4. 指定槽的寬度、深度及入口幾何形狀
開槽幾何形狀決定了晶圓進入載具的順暢程度,以及其在載具內定位的穩固程度。.
重要的槽孔尺寸包括:
- 開口寬度
- 內部槽寬
- 槽深
- 開槽角度
- 根半徑
- 入口倒角
- 晶圓支撐高度
- 接觸長度
- 相對支撐點之間的距離
該插槽的寬度必須足夠,以容納在最壞情況下的尺寸及熱條件下之晶圓。然而,若間隙過大,可能會導致晶圓在搬運過程中傾斜、震動或位移。.
入學資格概覽
平滑的導入幾何結構有助於引導晶圓進入插槽。尖銳的角落或粗糙的加工邊緣可能會增加以下風險:
- 晶圓邊緣缺角
- 抓撓
- 粒子產生
- 機器人裝載失敗
- 局部應力
所有晶圓接觸邊緣均應依照約定的圖面及表面要求進行加工處理。.
5. 選擇合適的晶圓載舟材料
材料選擇取決於製程溫度、化學氣氛、污染限值、機械負荷及清潔方法。.
石英晶片舟
石英通常被選用於需要以下條件的製程中:
- 高化學純度
- 良好的熱衝擊性能
- 低污染
- 視覺透明度
- 與石英爐管的相容性
然而,設計時必須考量變形、脫玻璃化、清潔頻率以及高溫下的使用條件。.
碳化矽晶圓載具
當應用需求符合以下條件時,通常會使用 SiC 晶圓載具:
- 高溫機械強度
- 更高的剛性
- 耐磨性與耐腐蝕性
- 高晶圓處理量
- 重複熱循環
- 在嚴苛的爐內環境下仍能延長使用壽命
可選方案可能包括反應鍵合碳化矽(SiC)、浸滲矽碳化矽(SiC)、燒結碳化矽(SiC)或化學氣相沉積(CVD)碳化矽塗層結構。應根據純度、機械性能及製程要求來選擇材料等級。 高純度 CVD SiC 材料的純度可達 99.999% 以上,但實際所需的等級則取決於具體製程。. CoorsTek CVD 碳化矽相關資訊
應納入詢價單(RFQ)的重要資訊
- 所需陶瓷或石英等級
- 純度要求
- 金屬雜質的最高允許含量
- 塗層要求
- 表面處理
- 清潔方法
- 預期工作溫度
- 接觸製程氣體與化學物質
- 所需材料證明書
6. 定義尺寸公差
晶圓載板圖紙應將關鍵功能公差與一般製造公差區分開來。.
重要的面向可能包括:
| 關鍵功能 | 為何這很重要 |
| 單一插槽間距 | 控制晶圓間距 |
| 累積俯仰誤差 | 控制最後一個插槽的位置 |
| 槽寬 | 會影響晶圓間隙與穩定性 |
| 槽深 | 控制晶圓的支撐與插入 |
| 軌道直度 | 防止晶圓位置發生變化 |
| 支撐面平整度 | 會影響安裝與系統穩定性 |
| 並行性 | 維持支撐軌之間的對齊 |
| 總長度 | 判定設備是否合適 |
| 總寬度或直徑 | 確定爐管間隙 |
| 定位特徵位置 | 控制機器人與基座的對齊 |
| 同心度或偏心量 | 適用於圓柱形或旋轉組件的重要事項 |
累積俯仰誤差
即使每個獨立插槽都符合公差範圍,但在高載重船隻上,微小的誤差仍可能累積起來。.
舉例來說,若在數十個插槽中反覆出現微小的俯仰偏差,可能會導致最終晶圓的位置與機器人預期的座標產生顯著差異。.
因此,圖面應同時明確標示以下兩項:
- 各槽間距公差
- 整個槽陣列的累計間距公差總和
避免設定不必要的嚴格公差
更嚴格的公差會增加加工難度、檢驗時間、製造成本及交貨時間。.
最佳的規格並非盡可能嚴格的公差,而是確保設備能可靠運作所需的公差。.
關鍵尺寸應與非功能性尺寸區分開來,以便製造商能將製程控制與檢驗資源集中投入至最關鍵的環節。.
7. 考量熱膨脹與高溫變形
室溫下的檢測並不能完全反映晶圓舟在爐內時的行為。.
在操作溫度下,船隻可能會出現以下情況:
- 熱膨脹
- 下垂
- 軌道變形
- 槽間隙的變化
- 關節或過渡處的應力
- 由溫度梯度所導致的不均勻膨脹
設計審查應考量以下事項:
- 最高操作溫度
- 加熱與冷卻速率
- 裝載晶圓總重量
- 支點位置
- 水平或垂直安裝
- 溫度均勻性
- 材料的熱膨脹
- 預期熱循環次數
對於要求嚴苛的應用,在獲得正式量產批准之前,可能需要進行原型驗證或熱循環測試。.
8. 定義表面處理與潔淨度
晶圓接觸面及製程暴露面需要特別注意。.
詢價單應載明:
- 表面粗糙度要求
- 機加工、拋光或鍍層狀態
- 邊緣與角落的處理
- 清潔規範
- 顆粒控制要求
- 金屬污染物限值
- 包裝方式
- 無塵室操作要求
完成的晶圓舟應進行清潔並妥善包裝,以防止在儲存及運輸過程中再次受到污染。.
包裝內容可能包括:
- 乾淨的聚乙烯袋
- 雙層袋包裝
- 防護泡棉或客製化固定裝置
- 獨立隔間包裝
- 符合潔淨室規範的外包裝
- 批次標籤與檢驗標籤
9. 制定檢查計畫
客製化晶圓載板應在出貨前依據核准的圖紙進行檢驗。.
常見的檢查項目包括:
- 整體尺寸
- 插槽數量
- 單一插槽間距
- 累積俯仰角
- 槽的寬度與深度
- 直度
- 平整度
- 並行性
- 定位特徵的位置
- 表面狀況
- 邊緣條件
- 材料與塗層驗證
視幾何形狀而定,檢驗時可採用以下方法:
- 坐標測量機
- 光學測量系統
- 自訂儀表
- 高度量規
- 精密夾具
- 表面粗糙度測量儀器
- 材料分析
- 在受控照明條件下進行目視檢查
就替換零件而言,首件檢驗報告有助於在批量生產前確認其相容性。.
10. 客製化晶圓舟的報價請求檢查清單
如需獲得精確的報價,請提供以下資訊:
- 晶圓直徑與厚度
- 晶圓的平邊或缺口取向
- 製程類型
- 設備或爐型
- 水平或垂直安裝
- 正常溫度與最高溫度
- 製程氣體與化學品
- 所需材料及純度
- 生產晶圓插槽數量
- 虛擬晶圓與監測晶圓插槽的數量
- 插槽間距
- 槽的寬度與深度
- 整體尺寸限制
- 關鍵公差
- 表面處理與清潔要求
- 塗層要求
- 檢驗報告要求
- 預期訂購數量
- 原型與生產時程表
- 現有圖紙、樣品或設備介面資訊
若無法取得完整的圖面,供應商可先以現有的晶圓舟樣品、爐膛外殼圖面或介面測量數據作為起點。然而,所有功能性尺寸均應在生產前予以確認。.
晶圓載板規格中的常見錯誤
僅指定晶圓直徑
兩台用於 200 公釐晶圓的晶圓車,其間距、容量、插槽幾何結構及設備介面可能截然不同。.
忽略假晶圓和監測晶圓的位置
總插槽數必須包含製程所需的每個晶圓位置。.
控制個別音高,但不控制累積音高
長槽陣列需要同時控制局部位置誤差與總位置誤差。.
從另一座爐子複製尺寸
即使晶圓直徑相同,設備間隙、機器人座標及製程區域也可能有所不同。.
僅根據溫度來選擇材料
化學環境、純度、清潔方法、裝載重量及熱循環也是重要的考量因素。.
對每個尺寸均採用嚴格的公差
過度規格化會增加成本,卻未必能提升製程效能。.
常見問題
訂製晶圓載具時,哪些資訊最為重要?
最重要的資訊包括晶圓直徑、晶圓厚度、製程溫度、槽距、總容量、載片籃材質、設備介面以及關鍵公差。.
晶圓載板插槽間距應如何選定?
槽距的選定需依據晶圓厚度、晶圓彎曲度、機器人操作空間、氣流、製程均勻性、爐體長度及所需產能等因素而定。應針對具體的加工設備進行確認。.
機位數量是否等同於生產能力?
並非總是如此。部分槽位可能會預留給假晶圓、監測晶圓或製程分離使用。詢價單應同時註明總槽位數及實際生產能力。.
我該選擇石英還是碳化矽呢?
就純度、化學相容性及與石英爐的整合性而言,石英可能是較佳的選擇;就高溫強度、剛性、耐磨性及高載重能力而言,碳化矽(SiC)可能是較佳的選擇。最終的選擇取決於製程。.
能否根據現有的樣品製造晶圓載板?
現有樣品可用於尺寸評估,但磨損或變形可能會影響測量精度。仍應確認設備介面資訊及關鍵尺寸。.
圖面上應標註哪些公差?
關鍵公差通常包括槽距、累積槽距、槽寬、槽深、直線度、平行度、整體尺寸及定位特徵。確切數值應依據設備與製程要求來決定。.
客製化晶圓舟能否承載 300 公釐晶圓?
是的,但由於晶圓直徑較大且總負載較高,因此必須仔細評估剛性、變形、機器人操作空間、爐體間隙以及支撐結構。.
可以提供哪些檢驗文件?
視專案而定,文件可能包含尺寸檢驗報告、材料證明書、表面處理報告、塗層資訊、清潔紀錄及首件檢驗報告。.
總結
一份可靠的客製化晶圓舟規格書,必須將晶圓幾何形狀、槽距、容量、材質、設備介面及製程條件相互關聯。.
最成功的專案都始於一份完整的報價請求書(RFQ),並明確區分關鍵功能規格與一般製造規格。這使製造商能夠控制晶圓位置、設備相容性、熱性能及潔淨度,同時避免不必要的成本。.
XKH Ceramics 可根據客戶提供的圖面、現有樣品或設備介面資訊,評估客製化晶圓舟的需求。提交詢價時,請一併提供晶圓尺寸、槽距、容量、材質、操作溫度及所需的檢驗文件,以便進行更精確的技術評估與報價。.