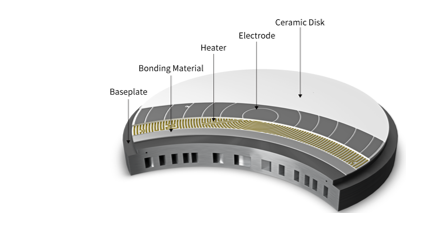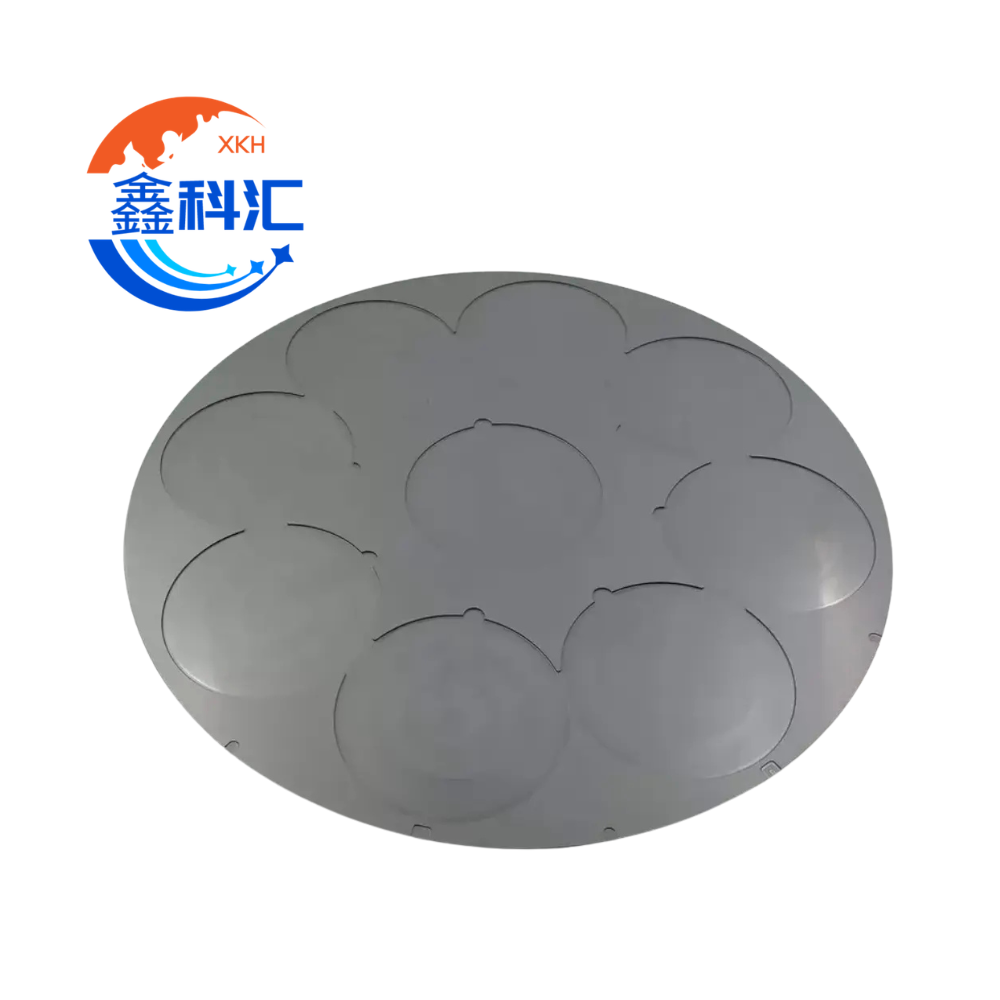
As placas cerâmicas de alumina com múltiplos orifícios são utilizadas em equipamentos de semicondutores, sistemas de distribuição de gás, dispositivos de vácuo, conjuntos de isolamento elétrico, suportes de filtração, componentes de fornos e maquinaria industrial de precisão.
Embora a estrutura básica possa parecer simples, a produção de centenas ou milhares de orifícios posicionados com precisão numa placa cerâmica requer um controlo cuidadoso do diâmetro dos orifícios, do espaçamento, da posição exata, da espessura da placa, da planicidade e da qualidade das arestas.
Uma pequena variação no diâmetro do orifício pode afetar o fluxo de gás ou a queda de pressão. O erro de passo acumulado pode impedir que a placa se alinhe com outros componentes, enquanto uma variação excessiva na planicidade pode criar folgas de vedação ou uma distribuição desigual da carga mecânica.
Uma solicitação de cotação completa deve, por conseguinte, definir tanto os requisitos específicos de cada orifício como o desempenho global da placa cerâmica acabada.
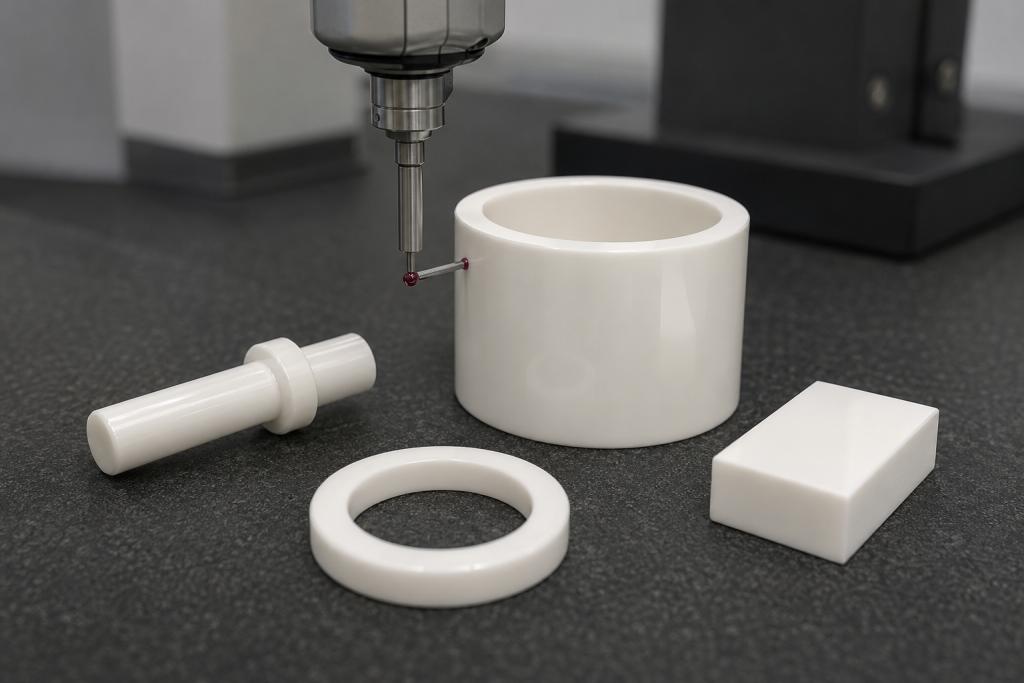
Por que razão se utiliza a alumina em placas com vários orifícios
A alumina, ou Al₂O₃, é um dos materiais cerâmicos avançados mais utilizados. Oferece uma combinação vantajosa de:
- Isolamento elétrico
- Elevada dureza
- Resistência ao desgaste
- Resistência mecânica
- Estabilidade a altas temperaturas
- Resistência à corrosão
- Estabilidade dimensional
- Disponibilidade em diferentes graus de pureza
- Compatibilidade com retificação de precisão e processamento a laser
Estas propriedades tornam a alumina adequada para componentes utilizados em ambientes exigentes do ponto de vista elétrico, térmico, de vácuo e de semicondutores. As propriedades da cerâmica de alumina e a precisão de maquinagem alcançável dependem do tipo, da geometria e do processo de fabrico. Informações sobre o material de alumina da Kyocera
Os níveis de pureza mais comuns discutidos para componentes industriais e de semicondutores incluem:
- Alúmina 95%
- Alúmina 96%
- Alúmina 99%
- Alúmina 99,5%
- Alúmina 99,8% ou de pureza superior
Uma maior pureza não significa automaticamente que seja a melhor opção para todas as aplicações. A seleção do material deve também ter em conta a carga mecânica, as propriedades dielétricas, a exposição a substâncias químicas, a temperatura, o acabamento da superfície e o custo.
Aplicações típicas
As placas de alumina personalizadas com vários orifícios podem ser utilizadas como:
- Placas de distribuição de gás para semicondutores
- Placas de duche em cerâmica
- Placas de distribuição a vácuo
- Placas de isolamento elétrico
- Placas de suporte em cerâmica
- Acessórios para fornos de alta temperatura
- Componentes de suporte à filtração
- Placas de endireitamento do fluxo
- Placas de montagem de sensores
- Componentes de equipamentos de plasma
- Equipamentos para processamento químico
- Placas de alinhamento de precisão
- Placas isolantes com vários pinos
- Componentes de equipamentos de processamento de pastilhas
A aplicação determina se a característica mais importante é a uniformidade do fluxo, o isolamento elétrico, o alinhamento dimensional, o desempenho em vácuo, a resistência mecânica ou a limpeza.
Especificações principais a incluir no desenho
| Especificação | Informações a definir |
|---|---|
| Material | Tipo e pureza da alumina |
| Dimensões da placa | Comprimento, largura ou diâmetro exterior |
| Espessura da chapa | Espessura nominal e tolerância |
| Diâmetro do orifício | Diâmetro nominal e tolerância |
| Número de orifícios | Número total de furos |
| Distância entre furos | Distância entre centros |
| Disposição dos orifícios | Quadrado, escalonado, radial ou personalizado |
| Posição do buraco | Tolerância de posição real em relação aos planos de referência |
| Geometria do orifício | Reto, cónico, escalonado ou escareado |
| Distância da borda | Distância entre o centro do orifício e a borda da placa |
| Área aberta | Área total dos orifícios em relação à área da placa ativa |
| Planicidade | Requisito de planicidade em toda a superfície ou local |
| Paralelismo | Relação entre as faces frontal e posterior |
| Acabamento da superfície | Retificado, lapidado ou polido |
| Qualidade da borda do orifício | Chanfro, raio e margem de remoção |
| Limpeza | Requisitos de limpeza e embalagem |
| Inspeção | Ensaios dimensionais, visuais, de planicidade e de fluidez |
1. Definir a função dos orifícios
Antes de escolher o diâmetro dos orifícios, determine qual é a função prevista para os mesmos.
Podem ter sido concebidos para:
- Distribuir gás de processo
- Gerar uma queda de pressão controlada
- Criar uma área de retenção a vácuo
- Pinos metálicos de guia ou elétrodos
- Assegurar o isolamento elétrico
- Reduzir o peso dos componentes
- Permitir a drenagem de produtos químicos
- Apoiar uma camada de filtração
- Alinhar outra subconjunto
- Regular o aquecimento ou o fluxo de ar
O mesmo padrão nominal de orifícios pode apresentar um desempenho diferente, dependendo da espessura da placa, da rugosidade da parede dos orifícios, da geometria da entrada, da pressão, do tipo de gás e do desenho da câmara a jusante.
No caso de aplicações a gás ou a vácuo, o desenho deve ser acompanhado de informações sobre o processo, e não apenas de dimensões mecânicas.
2. Selecione o diâmetro do orifício
O diâmetro do orifício influencia o caudal, a resistência, o método de fabrico e a dificuldade de inspeção.
A solicitação de cotação deve definir:
- Diâmetro nominal do orifício
- Tolerância de diâmetro
- Condição de orifício passante ou cego
- Profundidade do furo
- Conicidade máxima permitida
- Geometria de entrada e saída
- Acabamento da superfície da parede do orifício
- Redondeza ou cilindricidade, quando necessário
- Frequência das inspeções
Pequenos buracos
Os orifícios de pequeno diâmetro podem exigir perfuração a laser, ferramentas de diamante especializadas, maquinagem por ultrassons ou conformação antes da sinterização.
A Kyocera salienta que o processamento a laser de alta precisão pode ser aplicado a diferentes materiais cerâmicos utilizando dados CAD, o que pode revelar-se útil para protótipos e peças produzidas em pequenas quantidades sem a necessidade de moldes específicos. Tecnologia de processamento a laser com cerâmica da Kyocera
No entanto, o diâmetro, o afunilamento e a qualidade das arestas que é possível obter dependem de:
- Espessura da chapa
- Diâmetro do orifício
- Relação profundidade/diâmetro
- Pureza da alumina
- Laser ou processo de maquinagem
- Condições exigidas para a superfície
- Número de orifícios
- Limites da zona afetada pelo calor ou da camada de refusão
Buracos grandes
Os orifícios maiores são, em geral, mais fáceis de inspecionar, mas os padrões densos podem reduzir a resistência mecânica da chapa.
O projeto deve garantir que haja material cerâmico suficiente entre os orifícios adjacentes e entre os orifícios e a borda da placa.
Não existe um espaço mínimo universal que se aplique a todos os projetos. O espaçamento necessário depende do diâmetro do orifício, da espessura da chapa, do método de carga, da classe do material e do processo de fabrico.
3. Especificar corretamente o espaçamento entre furos
O espaçamento entre furos é a distância de centro a centro entre furos adjacentes.
Pode ser definido em:
- Direções X e Y
- Direção radial
- Direção circunferencial
- Linhas escalonadas
- Círculos concêntricos
- Uma tabela de coordenadas
- Dados de CAD ou de modelos 3D
O padrão dos orifícios não deve ser determinado apenas pelas dimensões individuais do passo. Pequenas variações no passo podem acumular-se ao longo de uma placa de grandes dimensões.
O desenho deve ter em conta:
- Distância entre buracos individuais
- Inclinação acumulada ao longo do padrão
- Posição real de cada orifício
- Localização do padrão em relação à borda da placa
- Localização do padrão em relação aos orifícios de fixação
- Rotação do padrão
- Sistema de referência de dados
Utilizar a posição real para padrões complexos
No caso de placas com muitos orifícios, definir cada orifício com tolerâncias de coordenadas ± separadas pode tornar o desenho difícil de interpretar.
Um requisito de posição real da GD&T em relação aos pontos de referência funcionais pode proporcionar um controlo mais claro do modelo completo.
Um sistema de referência típico pode utilizar:
- Referência A: Face de montagem principal
- Referência B: Diâmetro exterior ou aresta lateral
- Referência C: Orifício de posicionamento, aresta plana ou secundária
O padrão de orifícios pode então ser inspecionado em relação às mesmas referências utilizadas na montagem final do equipamento.
4. Escolha o padrão de orifícios
Os padrões comuns de placas com vários orifícios incluem:
Padrão quadrado
Os orifícios estão dispostos em filas horizontais e verticais alinhadas.
As vantagens incluem:
- Definição simples de coordenadas
- Inspeção visual fácil
- Programa de maquinagem simples
- Alinhamento prático com conjuntos retangulares
Padrão escalonado ou triangular
Cada linha está deslocada em relação à linha anterior.
As vantagens podem incluir:
- Mais orifícios dentro de uma determinada área ativa
- Distribuição espacial mais uniforme
- Características de fluxo diferentes
- Percursos sólidos ininterruptos reduzidos
Padrão radial
Os orifícios estão dispostos ao longo de círculos concêntricos ou linhas radiais.
Este padrão pode ser útil para:
- Placas circulares de distribuição de gás
- Equipamento rotativo
- Dispositivos de fixação redondos para vácuo
- Componentes do forno ou da câmara
Padrão por zonas
As diferentes áreas utilizam diâmetros de orifícios, passos ou densidades diferentes.
Os padrões por zonas podem ajudar a compensar:
- Diferenças de fluxo entre o centro e a periferia
- Geometria da câmara
- Variação da pressão local
- Distribuição da temperatura
- Diferentes zonas de vácuo
Os projetos por zonas exigem uma identificação clara de cada grupo de orifícios, a fim de evitar erros de fabrico ou de inspeção.
5. Calcular a área aberta
A área aberta é a relação entre a área total dos orifícios e a área ativa da placa.
Para uma placa com orifícios circulares idênticos:
Área aberta (%) = [N × π × d² ÷ 4A] × 100
Onde:
- N = número de orifícios
- d = diâmetro do orifício
- A = área da placa ativa
A área aberta é útil para comparar diferentes configurações de padrões de orifícios, mas não permite prever totalmente o desempenho do fluxo.
Duas placas com a mesma área aberta podem produzir resultados diferentes se apresentarem:
- Diâmetros dos orifícios
- Quantidades de orifícios
- Espessuras das chapas
- Comprimentos dos furos
- Cônico do orifício
- Rugosidade da parede do orifício
- Geometria das arestas de entrada e saída
- Volume da câmara a montante
No caso de componentes em que o fluxo é um fator crítico, poderá ser necessário realizar cálculos, simulações ou ensaios de fluxo em protótipos.
6. Ter em conta a espessura da chapa e a relação de aspecto do orifício
A espessura da chapa afeta a rigidez, a planicidade, o processamento dos orifícios e as características de fluxo.
Uma chapa mais espessa pode proporcionar:
- Maior rigidez à flexão
- Maior resistência à carga mecânica
- Mais rosca ou maior profundidade de escareamento
- Maior durabilidade durante o manuseamento
No entanto, o aumento da espessura também provoca:
- Buracos mais profundos
- Maior dificuldade de perfuração
- Maior risco de conicidade do orifício
- Inspeção interna mais complexa
- Aumento do tempo de maquinagem
- Maior queda de pressão em aplicações de fluxo
- Maior peso dos componentes
A relação entre a profundidade e o diâmetro do orifício deve ser avaliada numa fase inicial da conceção.
Um orifício de pequeno diâmetro numa chapa espessa pode ser mais difícil de fabricar do que um orifício maior numa chapa fina, mesmo quando a tolerância da posição do orifício é idêntica.
7. Controlo do afunilamento do orifício e da geometria da entrada
A perfuração de cerâmica e o processamento a laser podem dar origem a uma diferença entre os diâmetros de entrada e de saída.
O desenho deve indicar se o orifício deve ser:
- Heterossexual
- Ligeiramente cónico
- Cónico
- Em degraus
- Escareado
- Chanfrado
- Com cantos arredondados
Para aplicações com caudais críticos, especifique:
- Diâmetro de entrada
- Diâmetro de saída
- Cônico máximo
- Comprimento efetivo do furo
- Chanfro ou raio
- Arredondamento de arestas permitido
Para aplicações de alinhamento ou de guia por pinos, poderá ser necessário um furo cilíndrico mais estreito.
8. Evitar o lascamento das bordas dos orifícios
A alumina é dura e resistente ao desgaste, mas as pequenas arestas resultantes de furação ou retificação podem lascar-se durante o fabrico, a limpeza ou o manuseamento.
Os possíveis defeitos incluem:
- Chips de borda de entrada
- Ruptura de saída
- Fissuras radiais
- Cavidades superficiais
- Danos na parede em torno do orifício
- Ligar as fissuras entre orifícios próximos
O desenho deve definir:
- Tamanho máximo permitido do chip
- Faces críticas e não críticas
- Número permitido de fichas
- Ampliação de inspeção
- Se é necessário aplicar chanfros
- Se as arestas reparadas ou retocadas são aceitáveis
Termos como “sem lascas” devem ser acompanhados de limites de aceitação mensuráveis.
9. Especificar a planicidade e o paralelismo
A planicidade é especialmente importante quando a placa é utilizada para vedação, distribuição de vácuo, suporte de pastilhas ou montagem de precisão.
A planicidade exigida deve indicar:
- Superfície medida
- Planicidade em toda a superfície ou local
- Zona periférica excluída
- Medição em estado livre ou fixo
- Temperatura de referência
- Pontos a ter em conta durante a inspeção
- Método de inspeção obrigatório
Os componentes cerâmicos avançados podem atingir níveis muito elevados de planicidade e acabamento superficial, mas os resultados alcançáveis dependem do tamanho da placa, da espessura, das condições de suporte e do processo de fabrico. Capacidades da CeramTec no domínio da cerâmica para semicondutores
Planicidade versus paralelismo
O controlo de planicidade regula uma superfície de forma independente.
O paralelismo determina a relação entre duas superfícies.
Uma placa pode cumprir a tolerância de espessura e, ainda assim, apresentar variações excessivas de planicidade ou paralelismo. Os projetos críticos podem exigir o cumprimento dos três requisitos:
- Tolerância de espessura
- Planicidade da superfície
- Paralelismo da frente para trás
Planicidade com fixação versus planicidade em estado livre
Uma placa fina de cerâmica pode comportar-se de forma diferente quando é colocada livremente sobre uma mesa de medição e quando é aparafusada a um equipamento.
Se o componente for montado com parafusos ou através de uma estrutura de vedação, especifique se a aceitação se baseia em:
- Planicidade do estado livre
- Planicidade sob uma força de fixação definida
- Desempenho da vedação após a instalação
10. Selecionar os requisitos relativos ao acabamento da superfície
As superfícies frontal e traseira podem ser fornecidas da seguinte forma:
- Tal como sinterizado
- Moído em superfície
- Moinho fino
- Ultrapassado
- Polido
O acabamento adequado depende da aplicação.
| Função de superfície | Requisito possível |
| Montagem geral | Superfície do solo |
| Selagem a vácuo | Molhado com grão fino ou lapidado |
| Contacto com o wafer | Rugosidade e limpeza controladas |
| Isolamento elétrico | Acabamento dependente da aplicação |
| Distribuição de gás | Superfície limpa com bordas dos orifícios bem definidas |
| Contacto deslizante | Muito fino ou polido |
| Colagem com adesivo | Superfície preparada para o processo de colagem |
Não especifique um acabamento polido em todas as superfícies, a menos que seja funcionalmente necessário. O polimento de superfícies extensas e de áreas em torno de milhares de orifícios pode aumentar significativamente os custos.
11. Escolha o método de fabrico
As possíveis vias de fabrico incluem:
Orifícios formados antes da sinterização
Podem surgir orifícios durante a moldagem ou a usinagem em bruto.
As vantagens podem incluir:
- Custo de maquinagem pós-sinterização mais baixo
- Adequado para volumes mais elevados
- Produção eficiente de padrões repetidos
As limitações podem incluir:
- Variação do encolhimento por sinterização
- Tolerâncias dimensionais mais amplas
- Possível deformação
- Custo das ferramentas para projetos de moldagem
Perfuração a laser
O processamento a laser pode ser adequado para:
- Placas finas de cerâmica
- Pequenos buracos
- Padrões complexos
- Protótipos
- Produção de baixo ou médio volume
O processo deve ser analisado no que diz respeito ao afunilamento, à qualidade das arestas, aos efeitos térmicos e às condições exigidas para a parede do orifício.
Maquinação com diamante
As ferramentas de diamante podem ser utilizadas para:
- Orifícios maiores
- Diâmetros da base
- Esvazamentos
- Características de montagem
- Dimensões das placas de precisão
Processamento combinado
Algumas peças utilizam uma combinação de:
- Maquinação ecológica para o padrão de furos principal
- Sinterização
- Retificação de superfícies
- Maquinação de precisão de orifícios críticos
- Lapidação ou polimento
- Limpeza e inspeção final
O melhor processo depende da quantidade, do número de orifícios, da tolerância e da geometria da placa.
12. Verificação do diâmetro e da posição do orifício
Um plano de inspeção adequado pode incluir:
| Caraterística | Método de inspeção |
| Diâmetro do orifício | Medição ótica, sistema de visão ou calibrador de pinos controlado |
| Diâmetro de entrada e saída | Medição ótica a partir de ambas as faces |
| Distância entre furos | Medição por visão ou CMM |
| Posição real | CMM ou sistema de visão calibrado |
| Cônico do orifício | Secção ótica, TC ou medidor especializado |
| Espessura da chapa | Micrómetro, medidor de altura ou MMC |
| Planicidade | CMM, método de plano ótico ou interferométrico |
| Paralelismo | CMM ou medição de altura de precisão |
| Rugosidade da superfície | Perfilómetro de contacto ou ótico |
| Chips de borda | Microscópio ou inspeção visual controlada |
| Obstrução interna | Teste ótico, de fluxo de ar ou de pressão |
| Limpeza | Teste visual, de partículas ou definido pelo cliente |
Amostragem versus inspeção 100%
No caso de uma placa com milhares de orifícios, medir manualmente todas as dimensões pode revelar-se impraticável.
As opções de inspeção incluem:
- Inspeção por visão automatizada 100%
- Amostragem representativa por zona
- Inspeção completa da primeira peça
- Inspeção do diâmetro em ambas as superfícies
- Controlo estatístico do processo
- Ensaio de fluxo total ou de pressão
O pedido de cotação deve especificar o nível de inspeção previsto antes da apresentação da cotação.
13. Testes de fluxo e funcionais
A inspeção dimensional, por si só, pode não ser suficiente para confirmar que uma placa de distribuição de gás ou de vácuo funcionará corretamente.
Os testes funcionais podem incluir:
- Medição do caudal de ar total
- Medição da queda de pressão
- Comparação do caudal por orifício
- Medição de caudal por zonas
- Ensaio de estanqueidade ao vácuo
- Visualização do fluxo
- Teste de estanqueidade
- Validação da limpeza
- Teste do equipamento instalado
No caso de sistemas altamente críticos, pode ser testada uma placa protótipo antes de se aprovar a produção em série.
14. Higiene e Embalagem
As aplicações no setor dos semicondutores e do vácuo podem exigir:
- Alúmina de alta pureza
- Fluidos de maquinagem controlados
- Limpeza por ultrassons
- Enxaguamento com água desionizada
- Secagem em condições de higiene
- Embalagem em saco duplo
- Materiais compatíveis com salas limpas
- Identificação do lote
- Registos de inspeção e limpeza
O processo de limpeza deve remover as partículas dos orifícios pequenos. Uma placa pode parecer visualmente limpa, mas continuar a conter resíduos retidos no interior de orifícios profundos.
A embalagem deve proteger:
- Bordas da placa
- Entradas de buracos
- Superfícies polidas
- Secções finas
- Características de montagem
Lista de verificação para pedido de cotação de placas de alumina com múltiplos orifícios
Forneça as seguintes informações:
- Pureza da alumina
- Comprimento, largura ou diâmetro exterior da placa
- Espessura da chapa
- Diâmetro do orifício
- Tolerância do diâmetro do orifício
- Número total de furos
- Distância entre furos
- Disposição dos orifícios
- Tolerância da posição real do orifício
- Concepção com orifícios passantes ou cegos
- Cônico máximo do orifício
- Requisitos relativos à entrada e saída do poço
- Distância mínima à borda
- Requisito de planicidade
- Requisito de paralelismo
- Acabamento da superfície
- Margem de corte na borda do orifício
- Temperatura de funcionamento
- Condições de gás, vácuo ou químicas
- Requisitos de caudal ou pressão
- Requisitos de limpeza e embalagem
- Requisitos relativos aos relatórios de inspeção
- Quantidade de protótipos
- Quantidade de produção anual
Um desenho 2D deve ser acompanhado por um modelo 3D ou por um ficheiro de coordenadas quando o padrão de orifícios for complexo.
Erros comuns de design
Especificar apenas o diâmetro e a quantidade dos orifícios
O passo, a posição real, o afilamento, a qualidade das arestas e a espessura da chapa podem ser igualmente importantes.
Ignorar o erro cumulativo de inclinação
Pequenos erros de posicionamento podem acumular-se ao longo de uma grande matriz de orifícios.
Fazer com que o diâmetro do orifício seja demasiado pequeno para a espessura da placa
Uma elevada relação profundidade/diâmetro aumenta a dificuldade de processamento e inspeção.
Fazer orifícios demasiado próximos da borda
A quantidade insuficiente de material nas arestas pode aumentar o risco de fissuras e lascas.
Confundir a planicidade com a tolerância de espessura
Uma chapa pode cumprir os requisitos de espessura, mas mesmo assim não ser adequada para vedação.
Utilizar a expressão “sem lascas” sem um limite mensurável
Defina o tamanho máximo da lasca, a sua localização e a ampliação de inspeção.
Exigir que todas as superfícies sejam polidas
Normalmente, apenas as superfícies críticas de vedação, contacto ou limpeza requerem um acabamento fino.
Ignorar os testes funcionais
O desempenho da distribuição do fluxo nem sempre pode ser previsto apenas com base nas dimensões.
Perguntas mais frequentes
Que grau de pureza de alumina deve ser utilizado numa placa semicondutora com múltiplos orifícios?
A escolha depende dos limites de contaminação, das propriedades elétricas, da temperatura, da exposição ao plasma ou a substâncias químicas e do custo. A alumina de maior pureza é geralmente considerada para aplicações mais sensíveis à contaminação.
Qual é o tamanho mínimo que os orifícios podem ter?
O diâmetro mínimo do orifício depende da espessura da placa, do tipo de alumina, do número de orifícios, da tolerância e do método de fabrico. Os orifícios pequenos ou profundos exigem uma análise detalhada do processo de fabrico.
O espaçamento entre furos deve ser controlado com dimensões ± ou com a posição real?
Os padrões simples podem utilizar dimensões de passo. Os padrões de grandes dimensões ou complexos tornam-se frequentemente mais claros quando controlados através da posição real em relação a pontos de referência funcionais.
É possível perfurar a laser placas de alumina com vários orifícios?
Sim, especialmente no caso de chapas finas, orifícios pequenos, padrões complexos e protótipos. O afunilamento do orifício e a qualidade das arestas devem ser verificados em função do projeto específico.
Como se mede a planicidade de uma chapa?
Entre os métodos possíveis contam-se o mapeamento por CMM, a medição de planicidade ótica e a inspeção interferométrica. Deve definir-se o método de suporte da placa e a zona de borda excluída.
O que causa as diferenças de caudal entre os orifícios?
As diferenças podem resultar do diâmetro do orifício, do cono, do bloqueio, da rugosidade da parede do orifício, da espessura da chapa, da geometria das arestas e da distribuição da pressão a montante.
A inspeção dos orifícios 100% é necessária?
Depende da aplicação e do número de orifícios. A inspeção ótica automatizada ou os ensaios funcionais de fluxo podem revelar-se mais práticos do que a medição manual de cada orifício.
É possível copiar uma placa com vários orifícios danificada a partir de uma amostra existente?
Uma amostra pode ajudar a identificar a estrutura, mas os orifícios desgastados, os danos nas arestas e a deformação da chapa podem afetar as medições. As interfaces do equipamento original e os requisitos funcionais devem também ser confirmados.
Conclusão
Uma placa cerâmica de alumina com vários orifícios fiável requer mais do que apenas um diâmetro de orifício especificado.
O projeto deve controlar o passo dos furos, a posição exata, a área aberta, a espessura da chapa, o afunilamento, a qualidade dos bordos dos furos, a planicidade, o paralelismo e a limpeza. Os requisitos de inspeção devem também corresponder à finalidade funcional do componente.
A XKH Ceramics pode avaliar desenhos personalizados de placas de alumina com múltiplos orifícios para aplicações em semicondutores, distribuição de gás, vácuo, isolamento elétrico e equipamento industrial. O fornecimento de dados completos sobre o padrão de orifícios, requisitos de tolerância e condições de funcionamento contribui para melhorar a viabilidade de fabrico, a precisão dos orçamentos e a consistência da produção.