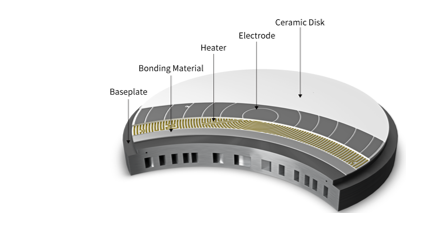
Az alumínium-oxid kerámia többlyukú lemezeket félvezetőipari berendezésekben, gázelosztó rendszerekben, vákuumrögzítésekben, elektromos szigetelő szerelvényekben, szűrőhordozókban, kemencealkatrészekben és precíziós ipari gépekben használják.
Bár az alapszerkezet egyszerűnek tűnhet, a kerámialapba több száz vagy ezer pontosan elhelyezett furat kialakítása megköveteli a furatátmérő, a furatok közötti távolság, a tényleges elhelyezkedés, a lap vastagsága, a síkosság és az élek minőségének gondos ellenőrzését.
A furatátmérő csekély változása is befolyásolhatja a gázáramlást vagy a nyomásesést. A felhalmozódott meneteltérés megakadályozhatja, hogy a lemez illeszkedjen a többi alkatrészhez, míg a túlzott síkfelületi eltérés tömítési rések kialakulásához vagy egyenetlen mechanikai terheléshez vezethet.
Egy teljes körű ajánlatkérésnek ezért mind az egyes furatokra vonatkozó követelményeket, mind a kész kerámialap általános teljesítményét meg kell határoznia.
Miért használnak alumínium-oxidot a többlyukú lemezek gyártásához?
Az alumínium-oxid, vagyis az Al₂O₃, az egyik legszélesebb körben használt fejlett kerámiaanyag. A következő tulajdonságok hasznos kombinációját kínálja:
- Elektromos szigetelés
- Nagy keménység
- Kopásállóság
- Mechanikai szilárdság
- Magas hőmérsékleti stabilitás
- Korrózióállóság
- Méretbeli stabilitás
- Különböző tisztasági fokozatokban kapható
- Összeegyeztethetőség a precíziós csiszolással és a lézeres megmunkálással
Ezek a tulajdonságok miatt az alumínium-oxid alkalmas olyan alkatrészek gyártására, amelyeket igényes elektromos, hőtechnikai, vákuum- és félvezető-környezetekben használnak. Az alumínium-oxid kerámia tulajdonságai és az elérhető megmunkálási pontosság a minőségi osztálytól, a geometriától és a gyártási eljárástól függnek. A Kyocera alumínium-oxid anyagáról szóló információk
Az ipari és félvezető alkatrészek esetében általánosan tárgyalt tisztasági szintek a következők:
- 95% alumínium-oxid
- 96% alumínium-oxid
- 99% alumínium-oxid
- 99,51 TP3T alumínium-oxid
- 99,81 TP3T vagy ennél nagyobb tisztaságú alumínium-oxid
A magasabb tisztasági fok nem jelenti automatikusan azt, hogy az adott anyag minden alkalmazáshoz a legjobb választás. Az anyagválasztás során figyelembe kell venni a mechanikai terhelést, a dielektromos tulajdonságokat, a kémiai hatásokat, a hőmérsékletet, a felületi minőséget és a költségeket is.
Tipikus alkalmazások
Az egyedi, többlyukú alumínium-oxid lemezek a következő célokra használhatók:
- Félvezető gázelosztó lemezek
- Kerámia zuhanytálcák
- Vákuumelosztó lemezek
- Elektromos szigetelőlemezek
- Kerámia alátámasztó lemezek
- Magas hőmérsékletű kemence-tartószerkezetek
- Szűrési segédalkatrészek
- Áramláskiegyenesítő lemezek
- Érzékelő-rögzítőlemezek
- Plazma-berendezések alkatrészei
- Kémiai feldolgozáshoz használt berendezések
- Precíziós igazítólemezek
- Többcsapos szigetelőlemezek
- Oszlopgyártó berendezések alkatrészei
Az alkalmazás alapján dől el, hogy a legfontosabb tulajdonság az áramlás egyenletessége, az elektromos szigetelés, a méretbeli illesztés, a vákuumteljesítmény, a mechanikai szilárdság vagy a tisztaság.
A rajzon feltüntetendő legfontosabb műszaki adatok
| Specifikáció | Meghatározandó információk |
|---|---|
| Anyag | Az alumínium-oxid minőségi osztálya és tisztasága |
| A lemez méretei | Hossz, szélesség vagy külső átmérő |
| Lemezvastagság | Névleges vastagság és tűrés |
| A furat átmérője | Névleges átmérő és tűrés |
| A furatok száma | A furatok összesen száma |
| Lyukok közötti távolság | Középpontok közötti távolság |
| Fúrási elrendezés | Négyzetes, lépcsőzetes, sugárirányú vagy egyedi |
| A furat helyzete | A referenciapontokhoz viszonyított tényleges helyzeteltérés |
| A furat geometriája | Egyenes, kúpos, lépcsős vagy süllyesztett |
| Éltávolság | A furat középpontja és a lemez széle közötti távolság |
| Nyílt terület | A lyukak teljes területe az aktív lemez területéhez viszonyítva |
| Síkfelület | Teljes felületre vonatkozó vagy helyi síkfelületi követelmény |
| Párhuzamosság | Az elülső és a hátsó felületek közötti kapcsolat |
| Felületkezelés | Csiszolt, lapított vagy polírozott |
| A furat szélének minősége | Letörés, sugár és forgácstér |
| Tisztaság | Tisztítási és csomagolási követelmények |
| Ellenőrzés | Méret-, vizuális, síkfelületi és áramlási vizsgálatok |
1. Határozza meg a lyukak funkcióját!
Mielőtt kiválasztaná a furat átmérőjét, határozza meg, hogy milyen funkciót kell betölteniük a furatoknak.
A következő célokra tervezhetik őket:
- Feldolgozási gáz elosztása
- Szabályozott nyomásesés előidézése
- Vákuumtartó terület kialakítása
- Vezető fémcsapok vagy elektródák
- Gondoskodjon az elektromos szigetelésről
- Az alkatrészek súlyának csökkentése
- Lehetővé teszi a vegyi anyagok elvezetését
- Szűrőréteg alátámasztása
- Egy másik szerelvény igazítása
- A hő vagy a légáram szabályozása
Ugyanaz a névleges furateloszlás a lemezvastagságtól, a furatfal érdességétől, a bemeneti nyílás geometriájától, a nyomástól, a gáz típusától és a kivezető kamra kialakításától függően eltérő teljesítményt nyújthat.
Gáz- vagy vákuumalkalmazások esetén a rajzot nem csupán a mechanikai méretekkel, hanem a folyamatra vonatkozó információkkal is alátámasztani kell.
2. Válassza ki a furat átmérőjét
A furat átmérője befolyásolja az áramlást, a szilárdságot, a gyártási módszert és az ellenőrzés nehézségi fokát.
Az ajánlatkérésben a következőket kell meghatározni:
- Névleges furatátmérő
- Átmérő-tűrés
- Átmenő furat vagy vakfurat állapota
- A furat mélysége
- A megengedett legnagyobb kúposodás
- Bejárati és kijárati geometria
- A furatfal felületi kialakítása
- Szükség esetén kör alakúság vagy hengerszerűség
- Az ellenőrzések gyakorisága
Kis lyukak
A kis átmérőjű furatok esetében a szinterelés előtt szükség lehet lézeres fúrásra, speciális gyémántszerszámokra, ultrahangos megmunkálásra vagy alakításra.
A Kyocera rámutat arra, hogy a nagy pontosságú lézeres megmunkálás CAD-adatok segítségével különböző kerámiaanyagokra alkalmazható, ami hasznos lehet prototípusok és kis sorozatú alkatrészek gyártásához, anélkül, hogy speciális öntőformákra lenne szükség. A Kyocera kerámia lézeres megmunkálási technológiája
A megvalósítható átmérő, kúpos kialakítás és élminőség azonban a következőktől függ:
- Lemezvastagság
- A furat átmérője
- A mélység és az átmérő aránya
- Az alumínium-oxid tisztasága
- Lézeres vagy megmunkálási eljárás
- Elvárt felületi állapot
- A furatok száma
- A hőhatás által érintett réteg vagy az újraöntött réteg határértékei
Nagy lyukak
A nagyobb lyukak általában könnyebben ellenőrizhetők, de a sűrű elrendezés csökkentheti a lemez mechanikai szilárdságát.
A kialakításnak biztosítania kell, hogy a szomszédos furatok között, valamint a furatok és a lemez széle között elegendő kerámiaanyag maradjon.
Nincs olyan általános minimális rögzítési távolság, amely minden kivitelre érvényes lenne. A szükséges távolság a furat átmérőjétől, a lemez vastagságától, a terhelés módjától, az anyagminőségtől és a gyártási eljárástól függ.
3. A furatok közötti távolság helyes megadása
A lyukak közötti távolság a szomszédos lyukak középpontjai közötti távolság.
A következő helyeken definiálható:
- X és Y irányok
- Radiális irány
- Körirányú irány
- Lépcsőzetes sorok
- Koncentrikus körök
- Koordinátatáblázat
- CAD- vagy 3D-modelladatok
A furatok elrendezését nem szabad kizárólag az egyes furatok közötti távolságok alapján meghatározni. A kis távolságbeli eltérések egy nagy lemezen összeadódhatnak.
A rajzon figyelembe kell venni a következőket:
- Az egyes lyukak közötti távolság
- A minta teljes hosszán mért kumulatív emelkedés
- Minden furat tényleges helyzete
- A minta elhelyezkedése a lemez széléhez viszonyítva
- A minta elhelyezkedése a rögzítőfuratokhoz viszonyítva
- A minta elforgatása
- Hivatkozási rendszer
Összetett minták esetén használja a „true position” beállítást
A sok furattal rendelkező lemezek esetében az egyes furatok külön-külön megadott ± koordináta-tűrésértékek a rajz értelmezését megnehezíthetik.
A funkcionális referenciapontokhoz viszonyított GD&T-s valós pozícióra vonatkozó követelmény lehetővé teszi a teljes sablon pontosabb ellenőrzését.
Egy tipikus adatkoordinátarendszer a következőket használhatja:
- A referenciafelület: Elsődleges rögzítési felület
- B-referenciapont: Külső átmérő vagy oldalsó él
- C-referenciapont: Pozicionáló furat, sík vagy másodlagos él
A furatok elrendezését ezután a berendezés végső összeszerelésénél használt ugyanazon referenciapontokhoz viszonyítva lehet ellenőrizni.
4. Válassza ki a furatmintát
A leggyakoribb többlyukú lemezminta-típusok a következők:
Négyzetes minta
A lyukak vízszintes és függőleges sorokban, egymás mellett helyezkednek el.
Az előnyök közé tartoznak:
- Egyszerű koordináta-meghatározás
- Egyszerű szemrevételezés
- Egyszerű megmunkálási program
- Kényelmes igazítás téglalap alakú szerelvényekhez
Lépcsőzetes vagy háromszög alakú mintázat
Minden sor eltolva van az előző sorhoz képest.
Az előnyök között szerepelhetnek:
- Több lyuk egy adott aktív területen belül
- Egységesebb térbeli eloszlás
- Különböző áramlási jellemzők
- Csökkentett, megszakításmentes szilárd útvonalak
Radiális mintázat
A lyukak koncentrikus körök vagy sugárirányú vonalak mentén helyezkednek el.
Ez a minta a következő esetekben lehet hasznos:
- Kör alakú gázelosztó lemezek
- Forgó berendezések
- Kerek vákuumrögzítők
- Kemence- vagy kamraalkatrészek
Zónás mintázat
A különböző területeken eltérő furatátmérők, furatok közötti távolságok vagy sűrűségek alkalmazhatók.
A zónás minták segíthetnek a következők kompenzálásában:
- A középről a szélére irányuló áramlási különbségek
- A kamra geometriája
- Helyi nyomásváltozás
- Hőmérséklet-eloszlás
- Különböző vákuumzónák
A zónás kialakításoknál minden furatcsoportot egyértelműen azonosítani kell a gyártási vagy ellenőrzési hibák elkerülése érdekében.
5. Számítsuk ki a nyitott területet!
A nyitott terület a lyukak teljes területe és a lemez aktív területe közötti arány.
Egy azonos kör alakú lyukakkal rendelkező lemez esetében:
Nyitott terület (%) = [N × π × d² ÷ 4A] × 100
Hol:
- N = a furatok száma
- d = a furat átmérője
- A = az aktív lemez felülete
A nyitott terület hasznos a különböző furatminták összehasonlításához, de nem ad teljes képet az áramlási teljesítményről.
Két, azonos nyitott felületű lemez eltérő eredményeket adhat, ha a következő jellemzőik különböznek:
- A furatok átmérője
- A furatok száma
- Lemezvastagságok
- A furatok hossza
- A furat kúpos kialakítása
- A furat falának érdessége
- A bemeneti és kimeneti élek geometriája
- A felső kamra térfogata
Az áramlás szempontjából kritikus alkatrészek esetében szükség lehet számításokra, szimulációkra vagy prototípusok áramlási vizsgálatára.
6. Vegye figyelembe a lemez vastagságát és a furat oldalarányát
A lemez vastagsága befolyásolja a merevséget, a síkfelületet, a furatmegmunkálást és az áramlási tulajdonságokat.
Egy vastagabb lemez előnyei lehetnek:
- Nagyobb hajlítási merevség
- Jobb ellenállás a mechanikai terheléssel szemben
- Nagyobb menet vagy süllyesztésmélység
- Jobb tartósság a kezelés során
A vastagság növelése azonban a következőket is eredményezi:
- Mélyebb lyukak
- Nagyobb fúrási nehézség
- A furat kúposodásának fokozott kockázata
- Bonyolultabb belső ellenőrzés
- Hosszabb megmunkálási idő
- Nagyobb nyomásesés áramlási alkalmazásokban
- Az alkatrészek nagyobb súlya
A furat mélységének és átmérőjének arányát már a tervezés korai szakaszában fel kell mérni.
Egy vastag lemezen átmenő kis átmérőjű furat gyártása nehezebb lehet, mint egy vékony lemezen átmenő nagyobb furaté, még akkor is, ha a furat helyzetére vonatkozó tűrés azonos.
7. A furat kúpos alakjának és a bejárat geometriájának szabályozása
A kerámia fúrása és lézeres megmunkálása a bemeneti és kimeneti átmérők közötti eltérést eredményezhet.
A rajzon fel kell tüntetni, hogy a furatnak milyennek kell lennie:
- Egyenes
- Enyhén kúpos
- Kúpos
- Lépcsőzetes
- Süllyesztett
- Lekerekített
- Lekerekített
Kritikus áramlási alkalmazások esetén adja meg a következőket:
- Bemeneti átmérő
- Kimeneti átmérő
- Maximális kúposodás
- A furat tényleges hossza
- Letörés vagy lekerekítés
- Élek lekerekítése megengedett
Irányításhoz vagy csapvezető alkalmazásokhoz szűkebb hengeres furat szükséges lehet.
8. A furatperem lepattogzásának megelőzése
Az alumínium-oxid kemény és kopásálló, de a gyártás, tisztítás vagy kezelés során a kis fúrt vagy csiszolt élek lehasadhatnak.
A lehetséges hibák között szerepelnek:
- Bejárati élű forgácsok
- Kilépés a kitörésből
- Radiális repedések
- Felületi mélyedések
- A falon keletkezett lyuk
- A szomszédos lyukak közötti repedések összekötése
A rajznak a következőket kell meghatároznia:
- A megengedett legnagyobb chipméret
- Kritikus és nem kritikus felületek
- A zsetonok megengedett száma
- Vizsgálati nagyítás
- Szükség van-e letörésekre?
- Elfogadhatók-e a javított vagy átdolgozott élek?
Az olyan kifejezéseket, mint például a “nincs lepattogzás”, mérhető elfogadhatósági határértékekkel kell alátámasztani.
9. A síkosság és a párhuzamosság meghatározása
A síkfelület különösen fontos, ha a lemezt tömítésre, vákuumelosztásra, szilíciumlapka-támasztásra vagy precíziós rögzítésre használják.
A szükséges síkfelületi egyenletességnek a következőket kell meghatározni:
- Mért felület
- Teljes felületi vagy helyi síkosság
- Kizárt peremzóna
- Szabadállapotú vagy rögzített mérés
- Referencia-hőmérséklet
- Ellenőrzés során figyelembe veendő szempontok
- Előírt vizsgálati módszer
A fejlett kerámia alkatrészeknél nagyon magas szintű síkosság és felületi minőség érhető el, azonban az elérhető eredmények a lemez méretétől, vastagságától, a támasztási feltételektől és a gyártási eljárástól függenek. A CeramTec félvezető-kerámia terén nyújtott szolgáltatásai
Síkosság kontra párhuzamosság
A síkosság-vezérlés egy felületet függetlenül szabályoz.
A párhuzamosság határozza meg a két felület közötti viszonyt.
Előfordulhat, hogy egy lemez vastagsági tűréshatárait teljesíti, ugyanakkor síkfelületi vagy párhuzamossági eltérései túl nagyok. A kritikus kialakítások esetében mindhárom követelménynek teljesülnie kell:
- Vastagságtűrés
- Felületi simaság
- Előre-hátra párhuzamosság
Rögzített és szabad állapotú síkfelületi egyenletesség összehasonlítása
Egy vékony kerámialemez eltérő viselkedést mutathat attól függően, hogy szabadon helyezik-e el egy mérőasztalon, vagy csavarokkal rögzítik-e egy berendezésbe.
Ha az alkatrészt csavarokkal vagy tömítő szerkezettel szerelik be, kérjük, adja meg, hogy az átvétel milyen alapon történik:
- Szabadállami síkosság
- Síkfelületi pontosság meghatározott szorítóerő mellett
- A beépített tömítési teljesítmény
10. A felületi kivitelre vonatkozó követelmények kiválasztása
Az elülső és hátsó felületek a következő kivitelekben szállíthatók:
- Sinterelt állapotban
- Felszíni-földi
- Finoman őrölt
- Lapolt
- Csiszolt
A megfelelő felületkezelés a felhasználási céltól függ.
| Felületi függvény | Lehetséges követelmény |
| Általános felszerelés | Talajfelszín |
| Vákuumcsomagolás | Finoman őrölt vagy csiszolt |
| Oszlopérintkező | Szabályozott érdesség és tisztaság |
| Elektromos szigetelés | Az alkalmazástól függő felületkezelés |
| Gázellátás | Tiszta felület, precízen kialakított furatperemekkel |
| Csúszó érintkező | Finoman csiszolt vagy polírozott |
| Ragasztás | A ragasztási folyamatra előkészített felület |
Ne írjon elő csiszolt felületet minden felületre, kivéve, ha az funkcionálisan szükséges. A nagy felületek és a több ezer furat körüli területek csiszolása jelentősen megnövelheti a költségeket.
11. Válassza ki a gyártási módszert
A lehetséges gyártási módszerek a következők:
A szinterelés előtt kialakult lyukak
A lyukak az öntés vagy a nyersdarab megmunkálása során keletkezhetnek.
Az előnyök között szerepelhetnek:
- Alacsonyabb megmunkálási költségek a szinterelés után
- Nagyobb mennyiségekhez alkalmas
- Ismétlődő minták hatékony előállítása
A korlátozások között szerepelhetnek:
- A szinterelés során fellépő zsugorodás eltérései
- Szélesebb mérettűrési tartományok
- Lehetséges alakváltozás
- A fröccsöntött kivitelek szerszámköltsége
Lézeres fúrás
A lézeres megmunkálás az alábbi esetekben lehet megfelelő:
- Vékony kerámialemezek
- Kis lyukak
- Bonyolult minták
- Prototípusok
- Kis vagy közepes volumenű gyártás
A folyamatot a kúpos kialakítás, az élminőség, a hőhatások és a furatfal kívánt állapota szempontjából kell felülvizsgálni.
Gyémántmegmunkálás
A gyémántszerszámok a következőkre használhatók:
- Nagyobb lyukak
- Alapátmérők
- Süllyesztések
- Szerelési jellemzők
- A precíziós lemezek méretei
Kombinált feldolgozás
Egyes alkatrészek a következő elemek kombinációját használják:
- Környezetbarát megmunkálás a fő furatmintához
- Sinterelés
- Felületcsiszolás
- Kritikus furatok precíziós megmunkálása
- Csiszolás vagy polírozás
- Tisztítás és végső ellenőrzés
A legmegfelelőbb eljárás a mennyiségtől, a furatok számától, a tűréshatártól és a lemez geometriájától függ.
12. A furat átmérőjének és helyzetének ellenőrzése
Egy megfelelő ellenőrzési terv a következőket tartalmazhatja:
| Jellemző | Vizsgálati módszer |
| A furat átmérője | Optikai mérés, képfeldolgozó rendszer vagy vezérelt tűmérő |
| Bemeneti és kimeneti átmérő | Optikai mérés mindkét oldalról |
| Lyukok közötti távolság | Látásmérés vagy CMM |
| Valódi pozíció | CMM vagy kalibrált képfeldolgozó rendszer |
| A furat kúpos kialakítása | Optikai metszet, CT vagy speciális mérőműszer |
| Lemezvastagság | Mikrométer, magasságmérő vagy koordináta-mérőgép (CMM) |
| Síkfelület | CMM, optikai sík vagy interferometrikus módszer |
| Párhuzamosság | CMM vagy precíziós magasságmérés |
| Felület érdessége | Érintéses vagy optikai profilométer |
| Edge chipek | Mikroszkópos vagy ellenőrzött szemrevételezés |
| Belső elzáródás | Optikai, légáramlás- vagy nyomásvizsgálat |
| Tisztaság | Vizuális, részecskealapú vagy az ügyfél által meghatározott teszt |
Mintavétel kontra 100%-vizsgálat
Egy több ezer lyukat tartalmazó lemez esetében minden méret kézi mérése nem feltétlenül kivitelezhető.
Az ellenőrzési lehetőségek a következők:
- 100% automatizált képfeldolgozásos ellenőrzés
- Zónánkénti reprezentatív mintavétel
- Az első darab teljes körű ellenőrzése
- Átmérő-ellenőrzés mindkét felületről
- Statisztikai folyamatirányítás
- Teljes áramlású vagy nyomáspróba
Az ajánlatkérésben az ajánlat benyújtása előtt meg kell határozni a várható ellenőrzési szintet.
13. Áramlási és funkcionális tesztelés
A méretellenőrzés önmagában nem feltétlenül biztosítja, hogy egy gázelosztó vagy vákuumlemez megfelelően fog működni.
A funkcionális tesztelés a következőket foglalhatja magában:
- A teljes légáramlás mérése
- Nyomásesés-mérés
- Fúrólyukonkénti áramlás összehasonlítása
- Zónás áramlásmérés
- Vákuumszivárgás-vizsgálat
- Áramlás vizualizálása
- Tömítési vizsgálat
- Tisztítási validálás
- A telepített berendezések próbaüzeme
Rendkívül kritikus rendszerek esetében a sorozatgyártás jóváhagyása előtt egy prototípus lemez tesztelésére kerülhet sor.
14. Tisztaság és csomagolás
A félvezető- és vákuumalkalmazásokhoz az alábbiakra lehet szükség:
- Nagy tisztaságú alumínium-oxid
- Ellenőrzött megmunkálási folyadékok
- Ultrahangos tisztítás
- Ionmentes vízzel történő öblítés
- Szárítás tiszta körülmények között
- Kettős zsákos csomagolás
- Tisztahelyiségben használható anyagok
- Tételazonosító
- Ellenőrzési és tisztítási jegyzőkönyvek
A tisztítási folyamatnak el kell távolítania a részecskéket a kis lyukakból. Előfordulhat, hogy egy lemez külsőleg tiszta látszatot kelt, miközben a mély lyukakban még mindig maradékok rekedtek.
A csomagolásnak védenie kell:
- A lemez szélei
- A lyukak bejáratai
- Csiszolt felületek
- Vékony metszetek
- Szerelési jellemzők
Alumínium-oxid többlyukú lemez – árajánlatkérés ellenőrzőlista
Kérjük, adja meg az alábbi információkat:
- Az alumínium-oxid tisztasága
- A lemez hossza, szélessége vagy külső átmérője
- Lemezvastagság
- A furat átmérője
- A furatátmérő tűréshatára
- A furatok összesen száma
- Lyukok közötti távolság
- Fúrási elrendezés
- A furat tényleges helyzetének tűréshatára
- Átmenő furat vagy vakfurat kialakítás
- A furat maximális kúpos mértéke
- A lyuk bejáratára és kijáratára vonatkozó követelmények
- Minimális él-távolság
- Síkfelületi követelmény
- Párhuzamossági követelmény
- Felületkezelés
- Lyukperem-lefaragás
- Üzemi hőmérséklet
- Gáz-, vákuum- vagy kémiai körülmények
- Áramlási vagy nyomáskövetelmények
- Tisztítási és csomagolási követelmények
- Az ellenőrzési jelentésre vonatkozó követelmények
- A prototípus mennyisége
- Éves termelési mennyiség
Ha a furatminta bonyolult, a 2D-rajzhoz 3D-modellt vagy koordinátakészletet is csatolni kell.
Gyakori tervezési hibák
Csak a furatátmérő és a darabszám megadása
A lépés, a tényleges helyzet, a kúpos kialakítás, az élminőség és a lemezvastagság egyaránt fontos tényezők lehetnek.
A kumulatív magassághibák figyelmen kívül hagyása
A kis pozíciós hibák egy nagy furatmezőn belül felhalmozódhatnak.
A furat átmérőjét a lemez vastagságához képest túl kicsire méretezni
A nagy mélység-átmérő arány megnehezíti a megmunkálást és az ellenőrzést.
A lyukak elhelyezése túl közel a széléhez
A peremanyag hiánya növelheti a repedés- és lepattogzásveszélyt.
A síkfelület és a vastagságtűrés összetévesztése
Előfordulhat, hogy egy lemez megfelel a vastagsági követelményeknek, de mégis alkalmatlan a tömítésre.
A “nincs lepattogzás” kifejezés használata mérhető határérték nélkül
Határozza meg a forgács maximális méretét, elhelyezkedését és a vizsgálati nagyítást.
Minden felületet csiszolni kell
Általában csak a kritikus tömítő-, érintkező- vagy tisztasági felületek igényelnek finom felületi megmunkálást.
A funkcionális tesztelés figyelmen kívül hagyása
Az áramláseloszlás jellemzői nem mindig jósolhatók meg kizárólag a méretek alapján.
Gyakran ismételt kérdések
Milyen tisztaságú alumínium-oxidot kell használni egy félvezető többlyukú lemezhez?
A választás a szennyeződési határértékektől, az elektromos tulajdonságoktól, a hőmérséklettől, a plazma- vagy vegyi anyagoknak való kitettségtől, valamint a költségektől függ. A szennyeződésre érzékenyebb alkalmazásokhoz általában nagyobb tisztaságú alumínium-oxidot választanak.
Milyen kicsik lehetnek a lyukak?
A furat minimális átmérője a lemez vastagságától, az alumínium-oxid minőségétől, a furatok számától, a tűréshatártól és a gyártási módszertől függ. A kis vagy mély furatok esetében részletes gyártási felülvizsgálatra van szükség.
A furatok közötti távolságot ±-méretekkel vagy a tényleges pozícióval kell-e szabályozni?
Az egyszerű minták esetében a magassági méretek is alkalmazhatók. A nagy vagy összetett minták gyakran áttekinthetőbbek, ha azokat a funkcionális alapvonalakhoz viszonyított tényleges pozíció alapján vezérlik.
Az alumínium-oxidból készült, több lyukkal ellátott lemezeket lehet lézerrel fúrni?
Igen, különösen vékony lemezek, kis furatok, bonyolult minták és prototípusok esetében. Az adott kivitelnél ellenőrizni kell a furat kúpos alakját és az élek minőségét.
Hogyan mérik a lemez síkosságát?
A lehetséges módszerek közé tartozik a CMM-térképezés, az optikai sík mérés és az interferometrikus vizsgálat. Meg kell határozni a lemez rögzítési módját és a kizárt peremzónát.
Mi okozza az áramlási különbségeket a furatok között?
A különbségek a furatátmérőből, a kúpos kialakításból, az elzáródásból, a furatfal érdességéből, a lemez vastagságából, az élgeometriából és az áramlásirány felőli nyomáseloszlásból adódhatnak.
Szükséges-e a 100% furatok ellenőrzése?
Ez az alkalmazástól és a furatok számától függ. Az automatizált optikai ellenőrzés vagy a működési áramlásvizsgálat praktikusabb megoldás lehet, mint az egyes furatok kézi mérése.
Lehet-e egy sérült, többlyukú lemezt egy meglévő mintáról lemásolni?
Egy minta segíthet a szerkezet azonosításában, de a kopásból származó lyukak, az élek sérülései és a lemez deformációja befolyásolhatják a méréseket. Az eredeti berendezés csatlakozási pontjait és működési követelményeit is ellenőrizni kell.
Következtetés
Egy megbízható alumínium-oxid kerámia többlyukú lemezhez nem csupán a megadott furatátmérőre van szükség.
A tervezésnek figyelembe kell vennie a furatok közötti távolságot, a pontos elhelyezkedést, a szabad felületet, a lemezvastagságot, a kúpos kialakítást, a furatok és élek minőségét, a síkosságot, a párhuzamosságot és a tisztaságot. Az ellenőrzési követelményeknek továbbá összhangban kell állniuk az alkatrész funkcionális rendeltetésével.
Az XKH Ceramics képes értékelni a félvezetőipari, gázelosztási, vákuum-, elektromos szigetelési és ipari berendezésekhez szánt, egyedi alumínium-oxid többlyukú lemezekre vonatkozó tervrajzokat. A teljes lyukelrendezési adatok, a tűrési követelmények és az üzemeltetési feltételek megadása hozzájárul a gyárthatóság javításához, az árajánlat pontosságához és a gyártás konzisztenciájához.