A beérkező áruk ellenőrzése fontos ellenőrzési pont a félvezetőberendezésekhez, az elektronikához, az automatizáláshoz, az orvostechnikai eszközökhöz és egyéb igényes ipari alkalmazásokhoz szánt precíziós kerámiaalkatrészek beszerzése során.
A kerámia alkatrész Első ránézésre elfogadhatónak tűnhetnek, ugyanakkor tartalmazhatnak méreteltéréseket, élrepedéseket, rejtett repedéseket, helytelen furatpozíciókat, túlzott mértékű vetemedést vagy felületi hibákat, amelyek befolyásolják a beszerelést és az élettartamot.
A képlékeny fém alkatrészekkel ellentétben a fejlett kerámiák általában korlátozott mértékben bírják az ütéseket, a hajlítást és a koncentrált feszültségeket. Egy rögzítőfurat közelében lévő apró repedés vagy egy vékony részen kialakuló mikrorepedés az összeszerelés, a hőciklusok vagy a berendezés üzemeltetése során nagyobb meghibásodáshoz vezethet.
Ezért a kerámiaalkatrészek ellenőrzését nem szabad csupán a mennyiség és az általános méretek ellenőrzésére korlátozni. A beszerzőknek olyan átfogó beérkező áru-ellenőrzési tervet kell kidolgozniuk, amely a következőket foglalja magában:
- Dokumentumok ellenőrzése
- Tételazonosító
- Mintavételi módszer
- Kritikus, súlyos és kisebb hibák
- Méretellenőrzés
- Geometriai tűréshatárok
- Felületi állapot
- Élek minősége
- Anyagok dokumentációja
- A csomagolás állapota
- A nem megfelelő termékek kezelése
Ez az útmutató bemutatja, hogyan állapíthatnak meg a beszerzők gyakorlati átvételi kritériumokat az egyedi gyártású alumínium-oxid, cirkónium-oxid, alumínium-nitrid, szilícium-nitrid, szilícium-karbid és egyéb műszaki kerámia alkatrészek esetében.
Miért szükséges egy jól kidolgozott terv a kerámia termékek beérkezési ellenőrzéséhez?
A kerámia alkatrészeket általában porformázással, szinterezéssel, csiszolással, lappolással, polírozással, lézeres megmunkálással és egyéb befejező eljárásokkal állítják elő.
Eltérések fordulhatnak elő a következő esetekben:
- Porkészítés
- Alakítás
- A kötőanyag eltávolítása
- Sintereléskor bekövetkező zsugorodás
- Csiszolás
- Fúrás
- Polírozás
- Tisztítás
- Csomagolás
- Közlekedés
A szinterelés során bekövetkező zsugorodás miatt a méretellenőrzés bonyolultabbá válhat, mint egy teljesen sűrű fémnyersdarab megmunkálása. A kritikus méreteket ezért gyakran a szinterelés után precíziós köszörüléssel alakítják ki vagy korrigálják.
A beérkező áruk ellenőrzése segít megerősíteni, hogy a beszállító olyan alkatrészeket szállított-e, amelyek megfelelnek a jóváhagyott rajznak, a beszerzési előírásoknak és a működési követelményeknek.
A dokumentált ellenőrzési folyamat emellett segít elkerülni az olyan homályos követelményekből fakadó vitákat, mint például:
- “Nincs látható hiba”
- “Nagy pontosság”
- “Sima felület”
- “Nincs komoly lepattogzás”
- “Méretek a rajz szerint”
Ezeket a kifejezéseket nehéz ellenőrizni, hacsak nem határozzák meg a vizsgálati módszert és az elfogadási határértékeket.
Kezdje a jóváhagyott rajzzal és a beszerzési előírással!
A szállítmány felbontása előtt az ellenőrnek meg kell határoznia az irányadó műszaki dokumentumokat.
Ezek általában a következőket tartalmazzák:
- Jóváhagyott műszaki rajz
- A rajz módosítási száma
- Megrendelés
- Anyagspecifikáció
- Szállítói árajánlat
- Jóváhagyott minta-nyilvántartás
- Ellenőrzési szabvány
- Csomagolási követelmény
- Tanúsítványra vonatkozó követelmény
- Eltérés jóváhagyása, amennyiben szükséges
A rajzok felülvizsgálata különösen fontos. A régi rajzokon alapuló méretjelentés ugyan teljesnek tűnhet, de nem veszi figyelembe a legfrissebb ügyféligényeket.
A beérkező áru ellenőrzési jegyzőkönyvében egyértelműen fel kell tüntetni, hogy melyik dokumentumváltozatot használták.
Az ellenőrzési tétel meghatározása
A mintavételi tervet addig nem lehet helyesen kiválasztani, amíg a vizsgálati tétel nincs meghatározva.
Egy tételnek olyan alkatrészekből kell állnia, amelyeket ésszerűen egységes körülmények között gyártottak. A projekttől függően a tétel azonosításakor a következőket lehet figyelembe venni:
- Megrendelés száma
- Cikkszám
- Anyag-tétel
- Gyártási tétel
- Sinterelési adag
- Csiszolási tétel
- Bevonati tétel
- Tisztítási tétel
- Szállítási dátum
A különböző anyagokból készült alkatrészeket, valamint a rajzváltozatokkal vagy gyártási előzményekkel rendelkező alkatrészeket nem szabad automatikusan egyetlen ellenőrzési tételbe összevonni.
A nagy értékű félvezető kerámiaalkatrészek esetében a vásárlók előírhatják a nyersanyagig vagy a szinterelési tételig visszavezethető nyomonkövethetőséget.
Mintavételi terv kiválasztása
A mintavételes ellenőrzés lehetővé teszi a vevő számára, hogy egy nagy szállítmányban ne minden egyes darabot, hanem egy meghatározott számú alkatrészt vizsgáljon meg.
Az ISO 2859-1:2026 szabvány AQL-indexált egy-, két- és többszörös mintavételi rendszereket ír elő a tételenkénti tulajdonságalapú ellenőrzéshez. A 2026-os kiadás felváltotta a korábbi, 1999-es kiadást, és kiegészült frissített iránymutatásokkal, beleértve a tételek kihagyására vonatkozó mintavételi rendelkezéseket is.
Az attribútumellenőrzés nem csupán folyamatos mérési eredményeket rögzít, hanem azt is, hogy az egyes ellenőrzött alkatrészek megfelelnek-e a követelményeknek vagy sem.
Példák:
- Repedés van vagy nincs
- A chip túllépi a határértéket, vagy nem lépi túl a határértéket
- Szennyeződés jelen van vagy nincs
- Helyes vagy helytelen jelölés
- A csomagolás sérült vagy sértetlen
Egy teljes mintavételi terv általában a következőket határozza meg:
- Tétel mérete
- Ellenőrzési szint
- A minta mérete
- Hibák osztályozása
- Minőségi elfogadhatósági határérték
- Elfogadási szám
- Elutasítási szám
- Normál, szigorított vagy korlátozott ellenőrzési státusz
A vevőnek és a szállítónak a gyártás vagy a szállítás megkezdése előtt meg kell állapodnia a tervben.
Az AQL nem azonos a megengedett hibaarány fogalmával
Az AQL-t a statisztikai mintavételi rendszer kiválasztásához használják. Nem szabad úgy értelmezni, hogy ez egyszerűen azt garantálja, hogy minden szállítmányban elfogadható a hibás alkatrészek meghatározott százalékos aránya.
A kiválasztott AQL-értéknek tükröznie kell:
- A termék funkciója
- A kudarc következményei
- Ellenőrzési költség
- Tétel mérete
- Beszállítói teljesítmény
- A hibás alkatrészek cseréjének lehetősége
- A berendezés megrongálódásának kockázata
- A szilíciumlapka vagy a termék szennyeződésének kockázata
A félvezető-gyártás során használt kritikus kerámiaalkatrészek esetében szigorúbb ellenőrzésre lehet szükség, mint a nem funkcionális kerámia burkolatok vagy távtartók esetében.
A tényleges mintanagyságot és az elfogadási kritériumokat nem informális becslés alapján kell meghatározni, hanem a jóváhagyott szabványból vagy az ügyfél által előírt ellenőrzési eljárásból kell átvenni.
Kerámiaalkatrészek hibáinak osztályozása
Egy gyakorlati beérkező áru ellenőrzési tervnek a hibákat kritikus, súlyos és kisebb kategóriákba kell sorolnia.
Kritikus hibák
Egy kritikus hiba biztonsági kockázatot, berendezésmeghibásodást, szennyeződést vagy az eszköz azonnali működésképtelenségét okozhatja.
Példaként említhetők:
- Átmenő repedések
- Helytelen anyag
- Részleges törés
- Hiányzó alapvető funkció
- Súlyos szennyeződés
- Hibás alkatrész, amely veszélyes módon szerelhető be
- Elektromos szigetelési hiba
- Jóvá nem hagyott anyagcsere
A kritikus jellemzők esetében – az alkalmazástól függően – előfordulhat, hogy az ellenőrzött mintában egyetlen hiba sem megengedett, vagy 100% típusú ellenőrzés szükséges.
Jelentős hibák
Egy súlyos hiba ronthatja a működést, a beszerelési kompatibilitást, a teljesítményt vagy az élettartamot.
Példák:
- Méretbeli eltérés
- Lyukpozíciós hiba
- Túlzott síkossági eltérés
- Túlzott deformálódás
- Nagy élrepedés
- Felületi sérülés a tömítési területen
- Helytelen menet- vagy betétpozíció
- Elfogadhatatlan érdesség
- A bevonat sérülése
- Helytelen csomagolás, amely az alkatrészek károsodásának kockázatát hordozza magában
Kisebb hibák
Egy kisebb hiba általában nem akadályozza a használatot, de befolyásolhatja a termék megjelenését vagy kivitelezését.
Példák:
- A funkcionális területen kívül elhelyezkedő kis esztétikai hiba
- Kisebb színeltérés
- Nem funkcionális felületi folt
- Kis mértékű, megengedett élhibák
- A csomagoláson szereplő címke elhelyezkedésének eltérései
A hibák osztályozását a megjelenés helyett a funkció alapján kell elvégezni.
Mikor lehet szükség a 100% ellenőrzésre?
A mintavételes ellenőrzés nem minden jellemző esetében alkalmas.
A százszázalékos ellenőrzés az alábbi esetekben lehet indokolt:
- Kritikus repedések
- Alkatrész azonosítása
- Az anyagok keveredésének megelőzése
- Biztonsági funkciók
- Kritikus szerelési méretek
- Rendkívül kis gyártási tételek
- Magas költségű alkatrészek
- Az első gyártási tételek
- Pótalkatrészek érzékeny berendezésekhez
- Korábban meghibásodást mutató jellemzők
A 100% szerinti ellenőrzés azonban nem garantálja automatikusan, hogy minden hibát felismernek. Az ellenőrzés hatékonysága továbbra is a módszertől, a berendezésektől, az ellenőrök képzettségétől és a hiba láthatóságától függ.
Ha a kézi ellenőrzés nem biztosít megfelelő ismételhetőséget, akkor automatizált vagy rögzítőszerkezeten alapuló ellenőrzésre lehet szükség.
Mit kell tartalmaznia egy méretellenőrzési jegyzőkönyvnek?
A méretellenőrzési jelentésnek nyomon követhető bizonyítékot kell szolgáltatnia arra vonatkozóan, hogy az ellenőrzött kerámia alkatrészek megfelelnek a jóváhagyott rajznak.
A jelentésnek legalább a következőket kell tartalmaznia:
- Szállító neve
- Ügyfél neve
- Alkatrész neve
- Cikkszám
- Rajzszám
- Rajz módosítása
- Megrendelés száma
- Tételszám
- Mintamennyiség
- Ellenőrzés dátuma
- felügyelő
- Mérőberendezések
- A berendezés azonosító száma
- Kalibrálási állapot
- Névleges méret
- Felső és alsó határértékek
- Ténylegesen mért érték
- „Megfelelt” vagy „Nem felelt meg” eredmény
- Megjegyzések vagy jóváhagyott eltérések
Az a jelentés, amely minden dimenzióra csupán “OK” jelölést tartalmaz, kevésbé hasznos információt nyújt, mint egy olyan jelentés, amely a tényleges mérési értékeket tartalmazza.
A tényleges értékek alapján a vevő a következőket tudja értékelni:
- Folyamatközpontúság
- Az alkatrészek közötti eltérések
- A tűréshatárhoz közeledő méretek
- A szállítmányok közötti összhang
- Az eszköz esetleges kopása
- A beszállítók hosszú távú teljesítőképessége
A leggyakrabban ellenőrzött méretjellemzők
A szükséges méretek a kerámiaalkatrész kialakításától függenek, de a beérkező áruk ellenőrzése a következőket tartalmazhatja.
Teljes méretek
- Hossz
- Szélesség
- Magasság
- Vastagság
- Külső átmérő
- Belső átmérő
Lyukak és rések
- A furat átmérője
- A horony szélessége
- A horony mélysége
- Lyukok közötti távolság
- A furat helyzete
- Süllyesztő furat átmérője
- A süllyesztés mélysége
- A furattól a széléig mért távolság
Geometriai jellemzők
- Síkfelület
- Párhuzamosság
- Merőlegesség
- Egyenesség
- Körkörösség
- Hengerszerűség
- Központosság
- Pozíció
- Kifutás
- Profil
Az ISO 1101:2017 szabvány meghatározza a termékek geometriai jellemzőinek leírásához használt szimbólumnyelvet és értelmezési szabályokat, ideértve az alak, a tájolás, a helyzet és az excentricitás ellenőrzését is.
Az ellenőrzési jelentésnek ugyanazt a hivatkozási rendszert és geometriai tűrésértelmezést kell alkalmaznia, mint a jóváhagyott rajznak.
Például egy furat helyzetét nem lehet helyesen meghatározni a megadott hivatkozási pontok rögzítése nélkül.
Ne cserélje le a GD&T-t egyszerű koordináta-mérésekre!
Gyakori ellenőrzési hiba, ha két távolságot mérnek a furat középpontjától a közeli élekig, és abból indulnak ki, hogy ezzel teljes mértékben igazolták a pozíciós tűrést.
Lehet, hogy ez nem felel meg a rajzon látható geometriai elhelyezkedési követelménynek.
A felügyelőnek tisztában kell lennie a következőkkel:
- Referenciakeretek
- Alapvető méretek
- Anyagállapot-módosítók
- Mintatűrések
- Közös területek
- Profilkövetelmények
- Körkiegyenlítési adatok
Ha az alkatrész több precíziós furatot vagy ismétlődő elemminta-sorozatot tartalmaz, az ellenőrzési módszernek igazolnia kell az elemek közötti teljes funkcionális összefüggést.
Az ISO 5458:2018 szabvány kiegészítő szabályokat tartalmaz a geometriai tűrési követelményekhez használt mintázati előírásokra vonatkozóan.
Mérőberendezések kerámia alkatrészekhez
A tűréshatártól és a geometriától függően az ellenőrző berendezések a következőket tartalmazhatják:
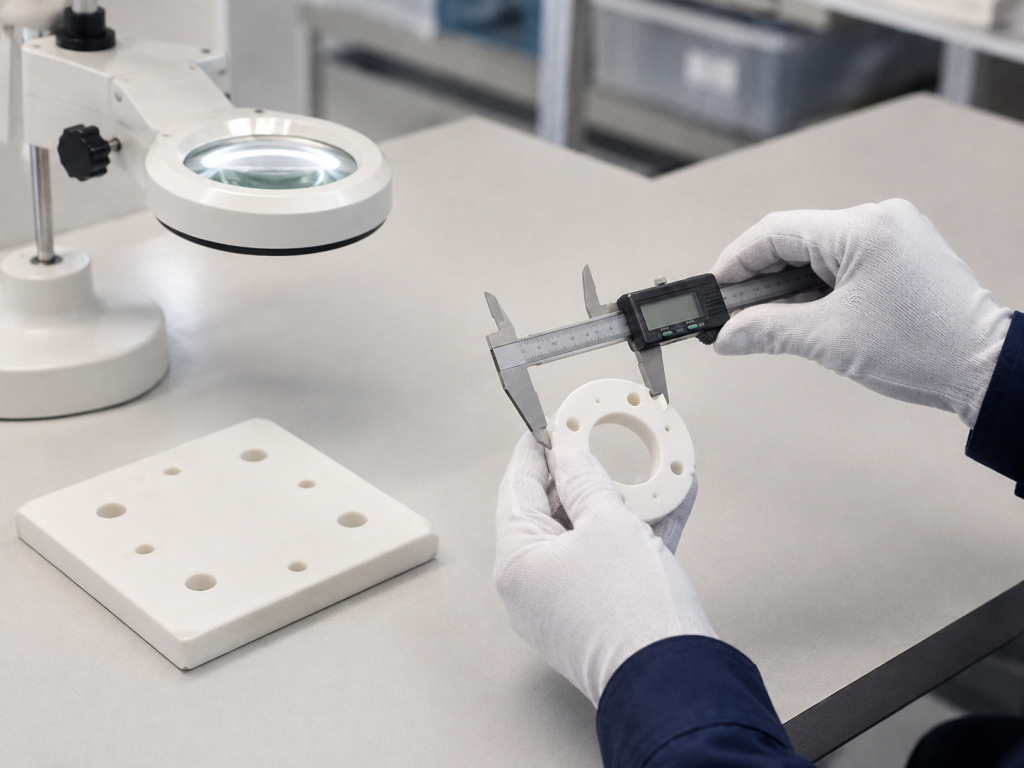
- Digitális tolómérő
- Külső mikrométer
- Magasságmérő
- Furatmérő
- Csapmérő
- Dugóhüvely
- Optikai összehasonlító
- Szerszámkészítői mikroszkóp
- Koordináta-mérőgép
- Látásmérő rendszer
- Kerekességi mérő
- Felületi profilométer
- Síkfelületi interferométer
- Gránit mérőlap
- Mérőóra
- Lézeres mérőrendszer
A kiválasztott műszernek a tűréshatárnak megfelelőnek kell lennie.
Általános szabály, hogy a mérési pontosságnak lényegesen jobbnak kell lennie, mint az ellenőrzendő tűréshatár. A rendkívül szűk tűréshatárokat nem szabad kizárólag kézi tolómérő alapján elfogadni.
A kerámiafelületek is érzékenyek lehetnek a koncentrált nyomásra. A mérési erő, a mérőfej mérete és a rögzítés nem okozhat károsodást a vékony falakon, a csiszolt felületeken vagy az éles éleken.
Mérési bizonytalanság és elfogadhatósági döntések
A tűréshatárhoz közeli mérési érték alapos értékelést igényel.
Az ISO 14253-1:2017 szabvány meghatározza a megfelelőség vagy a nem megfelelőség ellenőrzésére vonatkozó döntési szabályokat, figyelembe véve a mérési bizonytalanságot, beleértve azokat az eseteket is, amikor a mért eredmény a specifikációs határérték közelében van.
A vevőnek és a szállítónak meg kell állapodnia a döntési szabályban, amennyiben:
- A tűréshatárok rendkívül szűkek
- A mérőrendszerek eltérnek egymástól
- Az alkatrészeket különböző hőmérsékleteken mérik
- Az eredmények a felső vagy alsó határ közelében vannak
- A beszállító és a vevő különböző rögzítőelemeket használ
- A felület alakja befolyásolja a mérés ismételhetőségét
Megállapodott döntési szabály hiányában előfordulhat, hogy a beszállító elfogad egy alkatrészt, míg a vevő ugyanazt az alkatrészt elutasítja.
Hőmérséklet és tisztítás a mérés előtt
A pontos méreteket befolyásolhatja a hőmérséklet, a szennyeződés és a rögzítés.
Az ellenőrzés előtt a kerámia alkatrészeket általában:
- Az ellenőrzési környezetben stabilizálódott
- Tiszta és száraz
- Csomagolási részecskéktől mentes
- Olaj- és ujjlenyomatmentes
- Torzításmentes támogatás
- A megadott referencia-beállítás alapján mért érték
A jelentésben fel kell tüntetni a speciális hőmérsékleti követelményeket, amennyiben a tűréshatárok olyan szűkek, hogy a hőhatások már jelentőssé válnak.
Felületi érdességvizsgálat
A felületi érdesség hatással lehet a következőkre:
- Tömítés
- Súrlódás
- Részecske generálás
- Porszívó teljesítménye
- A bevonat tapadása
- Elektromos teljesítmény
- Optikai teljesítmény
- Oszlopérintkező
- Tisztítási szokások
A felületi követelménynek nem csupán egyetlen érdességi értéket kell meghatároznia.
A hasznos információk között szerepelnek:
- Érdességi paraméter
- Megengedett legnagyobb érték
- Mérési irány
- Az értékelés időtartama
- Határérték vagy beágyazási index
- A mérés helyszíne
- A mérések száma
- Érintéses vagy érintésmentes módszer
Az ISO 21920 sorozat biztosítja a profilalapú felületi textúra jelölésének, paramétereinek és specifikációs operátorainak jelenlegi keretrendszerét. Az ISO 21920-1:2021 a rajzi jelöléseket tárgyalja, az ISO 21920-2:2021 a fogalmakat és paramétereket határozza meg, míg az ISO 21920-3:2021 a specifikációs operátorokat tárgyalja.
A régebbi rajzok hivatkozhatnak az ISO 4287 szabványból visszavont terminológiára. Az ISO az ISO 21920-2:2021 szabványt jelöli meg az ISO 4287:1997 szabvány utódjaként.
A szállítónak és a vevőnek meg kell állapodnia abban, hogy melyik felületi textúra-szabvány vonatkozik a rajzra.
A felületi hibák határértékeinek meghatározása
“Az ”hibamentes” kifejezés általában túl homályos egy ipari kerámia műszaki előírásához.
A rajzban vagy a minőségi megállapodásban a következőket kell meghatározni:
- Hibatípus
- A hiba maximális mérete
- Legnagyobb mennyiség
- Ellenőrzési terület
- Vizsgálati nagyítás
- Világítási körülmények
- Funkcionális felületi osztályozás
- A hibák közötti minimális távolság
- A szélső zónára vonatkozó követelmények
A kerámiafelületeken előforduló tipikus hibák közé tartoznak:
- Repedések
- Chips
- Garázsok
- Pórusok
- Tűlyukak
- Karcolások
- Csiszolási nyomok
- Csiszolási nyomok
- Foltok
- Elszíneződés
- Mellékletek
- Ragasztómaradványok
- Beágyazott részecskék
- Eltávolítatlan megmunkálási hulladék
A funkcionális és nem funkcionális felületekre eltérő korlátozások vonatkozhatnak.
Repedések
A repedések általában komolyabb problémát jelentenek, mint a pusztán esztétikai jellegű felületi hibák, mivel az összeszerelés, a rezgés vagy a hőciklusok során továbbterjedhetnek.
Az ellenőrzési követelménynek különbséget kell tennie a következők között:
- Átmenő repedések
- Felületi repedések
- Csiszolási repedések
- Élrepedések
- A furatok közelében található sugárirányú repedések
- Hajszálvékony jelek
- A máz vagy bevonat repedései, amennyiben vannak
A kritikus szerkezeti kerámiaalkatrészek esetében a kimutatható repedéseket általában elfogadhatatlannak tekintik, kivéve, ha egy konkrét műszaki eltérést jóváhagytak.
A puszta szemrevételezés nem minden repedéstípus esetében elegendő. Az anyagtól és a kockázattól függően további vizsgálati módszerek is alkalmazhatók, például:
- Festékbehatolásos vizsgálat
- Fluoreszkáló penetráns vizsgálat
- Mikroszkópos vizsgálat
- Ultrahangos vizsgálat
- Akusztikus vizsgálat
- Röntgen vagy számítógépes tomográfia
A kiválasztott módszernek összeegyeztethetőnek kell lennie a kerámiaanyaggal, a felületi állapotokkal és a tisztasági követelményekkel.
Élek lepattogzása
A kerámia élek a megmunkálás, tisztítás, kezelés és szállítás során sérülékenyek.
Az él-chipre vonatkozó követelménynek a következőket kell meghatároznia:
- A forgács maximális hossza
- A forgács maximális szélessége
- A forgács maximális mélysége
- Megengedett zsetonok száma
- A chipek közötti minimális távolság
- Tiltott területek
- Megengedettek-e a szabadon álló éles élek
Egyetlen maximális méret nem feltétlenül elegendő. Egy hosszú, sekély horony és egy rövid, mély horony eltérő funkcionális hatással járhat.
Különös figyelmet kell fordítani a következő helyek közelében található forgácsokra:
- Rögzítőfuratok
- Vékony metszetek
- Tömítőfelületek
- A szelet érintkezőfelületei
- Vákuumcsatornák
- Elektromos szigetelési zónák
- Éles belső sarkok
A rajzon célszerű szándékos letörést vagy lekerekítést feltüntetni ott, ahol funkcionális szempontból nincs szükség tökéletesen éles élre. Ezzel csökkenthető a véletlen lepattogzás kockázata, és könnyebbé válik az átvételi kritériumok ellenőrzése.
Pattanások és pórusok
Egyes kerámiaanyagok természetüknél fogva meghatározott mértékű porozitással rendelkeznek, míg a magasfokú polírozáson átesett vagy vákuummal kezelt alkatrészek esetében jóval szigorúbb felületi követelményeknek kell megfelelni.
A pórusok és mélyedések elfogadhatóságának értékelésekor a következőket kell figyelembe venni:
- Maximális nyílásátmérő
- Legnagyobb mélység
- Mennyiség ellenőrzési területenként
- Távolság a funkcionális élektől
- Hogy a pórusok nyitottak vagy zártak-e
- Hogy bevonatot kap-e a felület
- Az alkatrész vákuumban kerül-e felhasználásra
- El lehet-e távolítani a beszorult szennyeződést?
Egy külső burkolaton ártalmatlan, látható pórus a vákuumzáró felületen vagy a csiszolt szilíciumlapka érintkezőfelületén elfogadhatatlan lehet.
Karcolások és csiszolási nyomok
A karcolásokra vonatkozó korlátozásoknak különbséget kell tenniük a kozmetikai jellegű nyomok és a működési károsodások között.
Az ellenőrzési kritériumok a következőket határozhatják meg:
- A karcolás maximális szélessége
- A karcolás maximális hossza
- Legnagyobb mennyiség
- Megengedett tájolás
- Korlátozott belépésű ellenőrzési zónák
- Érezhető-e a jel?
- Függetlenül attól, hogy megszakítja-e a tömítőfelületet
- Függetlenül attól, hogy laza részecskéket hoz-e létre
A csiszolási nyomok elfogadhatók, amennyiben azok összhangban vannak a meghatározott gyártási eljárással és az érdességi követelményekkel.
Az elszigetelt mély barázdák, a megsérült felületek vagy a csiszolás nyomai azonban a nem megfelelő feldolgozásra utalhatnak.
A felületi zónák használata
Egy áttekinthető rajz segítségével a kerámiaalkatrész különböző ellenőrzési zónákra osztható.
A zóna: Kritikus funkcionális felület
Példák:
- Tömítőfelület
- A szelet érintkezési felülete
- Vákuumfelület
- Optikai interfész
- Precíziós rögzítési felület
- Elektromos szigetelési felület
Az A zónára általában a legszigorúbb hibahatárértékek vonatkoznak.
B zóna: Működőképes, de nem kritikus felület
Példák:
- Általános szerelési felület
- Beállítási felület
- Belső csatorna
- A berendezés felé néző felület
A mérsékelt esztétikai hibák megengedhetők, amennyiben azok nem befolyásolják a működést.
C zóna: Nem használható felület
Példák:
- Rejtett külső felület
- Érintésmentes oldalfal
- Azonosítási terület
Kevésbé szigorú vizuális követelmények is elfogadhatók lehetnek.
A zónánkénti követelmények általában egyértelműbbek, mint ha egyetlen hibahatár-értéket alkalmaznánk az egész alkatrészre.
A szemrevételezés feltételei
A szemrevételezés ellenőrzött és megismételhető körülmények között történjen.
Az eljárás a következőket határozhatja meg:
- Minimális megvilágítás
- Világítás típusa
- Nézőtávolság
- Látószög
- Ellenőrzés ideje
- Nagyítás
- Háttérszín
- A felület tisztasága
- Referencia-hibaminták
Nagyon nagy nagyítást csak akkor szabad alkalmazni, ha azt a műszaki előírás megköveteli. Ellenkező esetben előfordulhat, hogy a normál vizsgálati körülmények között láthatatlan, ártalmatlan jellemzőket következetlen módon minősítenek.
A jóváhagyott határérték-minták vagy a hibákat bemutató fényképek segíthetnek az ellenőröknek és a beszállítóknak abban, hogy ugyanazt a szabványt alkalmazzák.
Anyag- és tanúsítványellenőrzés
A beérkező áru ellenőrzése során azt is meg kell győződni arról, hogy a leszállított kerámiaanyag megfelel-e a megrendelésnek.
A lehetséges dokumentumok között szerepelnek:
- Megfelelőségi tanúsítvány
- Anyagigazolás
- Kémiai összetételről szóló jelentés
- Sűrűségi jelentés
- Tisztasági jelentés
- Hővezető képességre vonatkozó adatok
- Elektromos ellenállási adatok
- Keménységi adatok
- Bevonat-tanúsítvány
- A nyersanyag tételszáma
A szükséges tanúsítványt a vásárlás előtt meg kell határozni.
Egy általános beszállítói adatlap nem mindig egyenértékű egy adott tételre vonatkozó ellenőrzési tanúsítvánnyal.
A nagy tisztaságú alumínium-oxidot, alumínium-nitridet vagy félvezető minőségű szilícium-karbidot igénylő alkalmazások esetében a vevő előírhatja a gyártási tételek nyomonkövethetőségét és a szennyezőanyagokra vonatkozó konkrét információkat.
Csomagolás-ellenőrzés
Előfordulhat, hogy a kerámia alkatrészek a beszállítónál sikeresen átmennek a végső ellenőrzésen, mégis megsérülnek a szállítás során.
A beérkező áruk ellenőrzése során a következőket kell ellenőrizni:
- A külső karton állapota
- Belső párnázás
- Alkatrészek közötti érintkezés
- Egyedi csomagolás
- Tisztahelyiségben történő csomagolás
- Nedvesség elleni védelem
- A címkék pontossága
- Mennyiség
- Törött darabok a csomagban
- Mozgás a konténer belsejében
- Vákuumcsomagolás, amennyiben szükséges
A precíziós kerámia alkatrészek szállítás közben nem érintkezhetnek egymással közvetlenül, kivéve, ha a csomagolást kifejezetten erre a célra tervezték.
Egy sérült kartondoboz vagy egy laza alkatrész esetén alaposabb ellenőrzést kell végezni.
Mit kell tenni, ha egy minta nem felel meg a követelményeknek?
Amennyiben egy mintavétel során kiválasztott alkatrész nem felel meg az ellenőrzésnek, a vevőnek be kell tartania a megállapodás szerinti mintavételi tervet és a nem megfelelőségi eljárást.
Lehetséges intézkedések:
- Az egész tétel elutasítása
- Átállás a szigorúbb ellenőrzésre
- 100%-os válogatás végrehajtása
- A beszállító általi újbóli ellenőrzés kérése
- A telek visszaadása
- A tétel elfogadása a jóváhagyott eltérés alapján
- Az alkatrészek átdolgozása
- A nem megfelelő alkatrészek cseréje
- Korrekciós intézkedés iránti kérelem benyújtása
A beszállító nem javíthatja, csiszolhatja, polírozhatja vagy dolgozhatja át a visszautasított kerámia alkatrészt jóváhagyás nélkül, amennyiben a módosítás hatással lehet a méretekre, a szilárdságra, a tisztaságra vagy a nyomonkövethetőségre.
Ajánlott beérkező áru ellenőrzési munkafolyamat
A gyakorlati ellenőrzés menete a következő:
1. lépés: A dokumentumok ellenőrzése
Ellenőrizze a megrendelést, a rajz változatát, az anyagot és a tanúsítványokat.
2. lépés: A csomagolás ellenőrzése
Ellenőrizze, hogy nincs-e ütésnyom, szennyeződés, nedvesség, illetve alkatrészek közötti érintkezés.
3. lépés: A tétel azonosításának és mennyiségének ellenőrzése
Ellenőrizze a címkéket, a tételszámokat, az alkatrészszámokat és a szállítási mennyiséget.
4. lépés: Válassza ki a mintát
Alkalmazzák a megállapodás szerinti mintavételi szabványt, és válasszanak ki véletlenszerűen darabokat a szállítmányból.
5. lépés: Végezzen szemrevételezéses ellenőrzést
Ellenőrizze, hogy vannak-e repedések, lepattogzások, lyukak, karcolások, szennyeződések, valamint a kivitelezés minőségét.
6. lépés: A kritikus méretek mérése
Használjon kalibrált műszereket és a rajzi hivatkozási rendszert.
7. lépés: A felületi követelmények ellenőrzése
Szükség szerint mérje meg az érdességet, a síkfelületet, a csiszoltságot vagy a bevonat állapotát.
8. lépés: Az eredmények áttekintése
Hasonlítsa össze a tényleges mérési eredményeket a határértékekkel a megállapodás szerinti döntési szabály alkalmazásával.
9. lépés: A nem megfelelőségek rögzítése
Csatoljon fényképeket, a hibák helyszíneit és a mért értékeket.
10. lépés: Elfogadás, elutasítás vagy továbbítás
Kövessék a megállapodás szerinti átvételi tervet és a beszállítói minőségbiztosítási eljárást.
Kerámia alkatrészek beérkezési ellenőrzési ellenőrzőlista
A szállítmány jóváhagyása előtt ellenőrizze a következőket:
- Helyes cikkszám
- A rajz helyes javítása
- Megfelelő kerámiaanyag
- A mennyiség megegyezik a megrendeléssel
- A tételek nyomon követhetősége biztosított
- A szükséges tanúsítványok mellékelve vannak
- A csomagolás sértetlen
- Nincsenek törött alkatrészek
- A mintavételi tervet betartották
- Kritikus hibák nincsenek
- A méretek megfelelnek a rajzon megadott tűréshatároknak
- A GD&T-követelmények ellenőrzése megtörtént
- A síkosság és a párhuzamosság elfogadható
- A furatok méretei és elhelyezkedései megfelelőek
- A felületi érdesség megfelel a követelménynek
- A repedések és törések megfelelnek a meghatározott határértékeknek
- A funkcionális felületek tiszták
- Az ellenőrző berendezéseket kalibrálták
- A tényleges mérési értékeket rögzítik
- Az eltéréseket írásban jóváhagyták
A kerámia alkatrészekre vonatkozó ajánlatkérésben feltüntetendő információk
Az átvételi viták elkerülése érdekében a vevőknek az árajánlatkéréskor a következőket kell megadniuk:
- Kerámiaanyag és minőségi osztály
- Alkatrészrajz
- 2D-s és 3D-s fájlok
- Rajz módosítása
- Kritikus dimenziók
- Geometriai tűréshatárok
- Felület érdessége
- Funkcionális felületi zónák
- A zsetonok maximális limitjei
- Repedés-elfogadási kritériumok
- Pórus- vagy gödörhatárok
- Tisztítási előírások
- A vizsgálati minta mérete
- Kötelező méretjelentés
- Szükséges tanúsítványok
- Csomagolási követelmények
- Éves mennyiség
- Tételmennyiség
- Alkalmazási környezet
Ha a követelmények még nem kerültek teljes mértékben meghatározásra, az ajánlatkészítés előtt fel kell kérni a beszállítót, hogy vizsgálja át a rajzot, és jelölje meg azokat a méreteket, amelyek gyártása vagy ellenőrzése nehézségekbe ütközhet.
Következtetés
A precíziós kerámiaalkatrészek beérkezési ellenőrzése során össze kell kapcsolni a mintavételes ellenőrzést, a méretellenőrzést, a felületi vizsgálatot, a dokumentumok áttekintését és a csomagolás értékelését.
Egy megbízható ellenőrzési tervnek egyértelműen meg kell határoznia a következőket:
- Hogyan alakul ki a sorsolás?
- A minták kiválasztásának módja
- Melyek a kritikus hibák?
- Melyik dimenziókhoz szükségesek tényleges értékek?
- A geometriai tűréshatárok mérése
- Milyen felületi hibák elfogadhatók?
- Melyik döntési szabály alkalmazandó a tűréshatárok közelében?
- Mi történik, ha egy minta nem felel meg a követelményeknek?
A leghatékonyabb előírások elkerülik a homályos megfogalmazásokat, és azokat mérhető határértékekkel, ellenőrzési zónákkal és egyeztetett módszerekkel helyettesítik.
Az egyedi alumínium-oxid, cirkónium-oxid, alumínium-nitrid, szilícium-nitrid és szilícium-karbid alkatrészek esetében a megrendelő és a beszállító közötti korai megegyezés csökkentheti a visszautasított szállítmányok számát, a mérési vitákat és a berendezések telepítésével kapcsolatos problémákat.
Gyakran ismételt kérdések
Minden kerámia alkatrészt ellenőrizni kell?
Nem minden méretet kell minden alkatrészen megmérni. A stabil, nem kritikus jellemzők esetében mintavételi eljárás alkalmazható. A kritikus repedések, az anyagazonosság vagy a biztonsággal kapcsolatos jellemzők esetében 100% ellenőrzésre lehet szükség.
Milyen AQL-értéket kell alkalmazni a kerámia alkatrészek esetében?
Nincs olyan egységes AQL-érték, amely minden kerámiaalkatrészre egyaránt alkalmas lenne. A szintet a hiba súlyossága, az alkalmazás kockázata, a tétel mérete és a beszállító eddigi teljesítménye alapján kell kiválasztani. A kritikus jellemzők általában szigorúbb ellenőrzést igényelnek, mint a kozmetikai hibák.
Elég-e a beszállító méretjelentése a beérkező áruk átvételéhez?
A beszállítói jelentés hasznos, de a vevőnek célszerű ellenőriznie a kiválasztott kritikus méreteket és a vizuális jellemzőket. Az ellenőrzés szükséges mértéke a beszállító minősítésétől, az alkatrész kockázatától és a korábbi minőségi teljesítménytől függ.
Hogyan kell megadni a kerámia élrepedésekre vonatkozó specifikációkat?
Határozza meg a maximális hosszúságot, szélességet és mélységet, a megengedett darabszámot, a tiltott helyeket és az ellenőrzési módszert. Egy olyan általános megfogalmazás, mint például “kisebb repedések megengedettek”, nem elég egyértelmű.
A “nincs látható repedés” kifejezés elegendő-e a repedések leírásához?
Nem mindig. A követelménynek meg kell határoznia a vizsgálati módszert, a nagyítást és a felületi állapotot. A magas kockázatú alkatrészek esetében szükség lehet penetrációs, mikroszkópos vagy egyéb roncsolásmentes vizsgálatra.
Miért fordulhat elő, hogy a beszállító és a vevő eltérő méretadatokat kap?
Az eltéréseket a berendezés, a kalibrálás, a nullapont beállítása, a rögzítés, a hőmérséklet, a mérési erő, a felületi állapot és a mérési bizonytalanság okozhatja. A módszert és az elfogadási szabályokat a gyártás megkezdése előtt kell egyeztetni.
Fel kell-e tüntetni a jelentésben a ténylegesen mért értékeket?
A kritikus jellemzők esetében erősen ajánlott a tényleges értékek feltüntetése. Ezek ugyanis több információt nyújtanak a folyamat eltéréseiről és a tűréshatárokról, mint egy egyszerű „megfelelt–nem felelt meg” minősítés.
Elfogadhatók-e esztétikai hibák a nem funkcionális felületeken?
Igen, feltéve, hogy a megengedett hibatípus, -méret és -mennyiség meghatározásra került, és a hiba nem befolyásolja a szilárdságot, a tisztaságot, a beszerelést vagy az üzemeltetési teljesítményt.