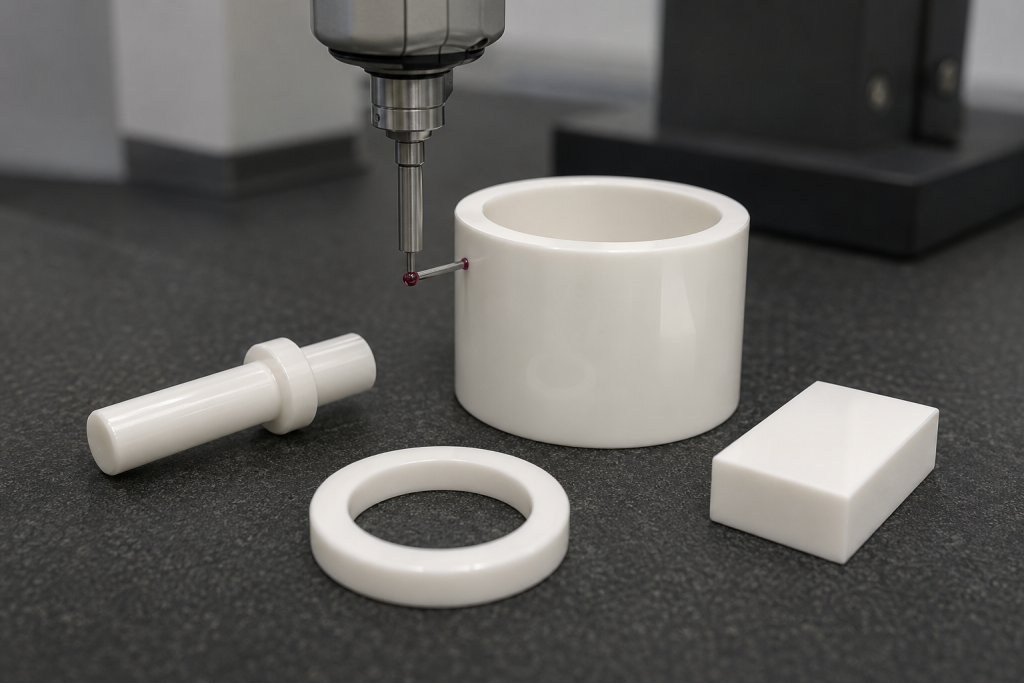
A cirkónium-dioxid kerámia alkatrészeket széles körben használják olyan alkalmazásokban, ahol nagy szilárdságra, törésállóságra, kopásállóságra, elektromos szigetelésre és sima munkafelületre van szükség. A tipikus termékek közé tartoznak a kerámia tengelyek, hüvelyek, perselyek, dugattyúk, szelepalkatrészek, pozicionáló csapok, vezetők, fúvókák és félvezető-berendezések alkatrészei.
A cirkónium-oxid alkatrészek meghatározása azonban nem kezelhető pontosan ugyanúgy, mint a fém alkatrészeké. A cirkónium-oxidot formázzák, szinterelik, és az égetés után gyakran gyémántcsiszolással simítják. A szinterelési zsugorodás, az alkatrész geometriája, a csiszolási hozzáférhetőség, a falvastagság és az ellenőrzési módszerek mind befolyásolják az elérhető tűréshatárokat.
Egy jó cirkónium-oxid rajznak meg kell jelölnie a működés szempontjából kritikus méreteket, a csiszolást vagy polírozást igénylő felületeket, a szükséges geometriai tűréshatárokat, valamint az átvételhez alkalmazott ellenőrzési módszert.
Miért igényelnek a cirkónium-oxid tűréshatárok különleges tervezést?
A cirkónium-dioxid szobahőmérsékleten az egyik legerősebb és legellenállóbb szerkezeti kerámia. Kopásállósága és a sima felület kialakítására való alkalmassága miatt csúszó, szivattyúzó és precíziós mechanikai alkalmazásokhoz egyaránt alkalmas. A Kyocera cirkónium-oxid anyagainak áttekintése
Ezek a tulajdonságok miatt a kész cirkónium-dioxid hagyományos vágószerszámokkal nehezen megmunkálható. A precíziós méreteket általában a szinterelés utáni gyémántcsiszolással, lappolással vagy polírozással érik el.
Az általános gyártási folyamat a következőket tartalmazhatja:
- Porkészítés
- Formázás vagy öntés
- Környezetbarát megmunkálás
- Sinterelés
- Gyémántcsiszolás
- Csiszolás vagy polírozás
- Tisztítás
- Méret- és szemrevételezéses ellenőrzés
A formázás és a szinterelés során méreteltérések léphetnek fel. Ezért szinterelés utáni csiszolásra van szükség, ha az alkatrésznek szoros illeszkedésre, szabályozott síkfelületre, pontos furatokra vagy finom felületi minőségre van szüksége.
A csiszolás egy bevált felületkezelési módszer, amelynek segítségével precíziós tűréshatárok érhetők el a műszaki kerámia alkatrészeknél. A CoorsTek kerámia-megmunkálási módszerei
A cirkónium-dioxid alkatrészek legfontosabb tűrési paraméterei
| Rajzolási követelmény | Miért fontos ez? |
|---|---|
| Lineáris méretek | Az általános illeszkedés és a beszerelés ellenőrzése |
| Külső átmérő | Fontos a tengelyek, dugattyúk és pozicionáló elemek esetében |
| Belső átmérő | A hüvely, a csapágy és a szelep játékának ellenőrzése |
| Vastagság | Befolyásolja a mechanikai szilárdságot és az összeszerelési magasságot |
| Síkfelület | Fontos a tömítő- és rögzítőfelületek szempontjából |
| Párhuzamosság | Az egyenletes hézagok és az összeszerelt alkatrészek illesztésének szabályozása |
| Merőlegesség | Pontos vállakat és végfelületeket biztosít |
| Hengerszerűség | A mozgás és a tömítési teljesítmény szabályozása |
| Kör alakú futáseltérés | Fontos a forgó alkatrészek esetében |
| Valódi pozíció | A furatok és elemek elhelyezkedésének ellenőrzése |
| Felület érdessége | Befolyásolja a súrlódást, a kopást, a tömítést és a részecskék képződését |
| Élkörülmény | Csökkenti a lepattogzást és a kezelés során keletkező sérüléseket |
1. Szinterezett és precíziósan köszörült méretek összehasonlítása
Először azt kell eldönteni, hogy egy alkatrész a szinterelés után változatlan formában maradhat-e, vagy az égetés után csiszolni kell.
A szinterelés során kialakult jellemzők
A szinterelés utáni méretek az alakítási és szinterelési folyamat során jönnek létre, végső precíziós csiszolás nélkül.
Általában a következőkre alkalmasak:
- Nem illeszkedő külső felületek
- Kiadó termékek jellemzői
- Védőburkolatok
- Olyan területek, ahol bőséges szerelési hézagok vannak
- Nagy darabszámú fröccsöntött alkatrészek
- Olyan felületek, amelyek nem szolgálnak a mozgás szabályozására vagy a tömítésre
A szinterelés utáni tűréshatárokat a következő tényezők befolyásolják:
- Az alkatrész hossza és vastagsága
- A falvastagság egyenletessége
- Alakítási irány
- A por eloszlása
- A szerszám kopása
- Sintereléskor bekövetkező zsugorodás
- A kemence betöltése
- Anyagminőség
- Tételek közötti eltérés
Mivel ezek a tényezők a geometriától és az eljárástól függően változnak, a szinterezés utáni tűréshatárokat általában nem egy általános tűrésérték, hanem a beszállító gyártási képességei alapján határozzák meg.
Precíziósan megmunkált elemek
A gyémántcsiszolást akkor alkalmazzák, amikor a méretek közvetlenül befolyásolják az összeszerelést vagy a berendezés teljesítményét.
A jellegzetes talajjellemzők a következők:
- A tengelyek külső átmérői
- A hüvelyek belső átmérői
- Referenciafelületek
- Tömítőfelületek
- A vállak helyzete
- Pontos vastagság
- Szerelési felületek
- Szelepülések
- Vezetőfelületek
A csiszolás javítja a méretpontosságot, de növeli a költségeket, a gyártási időt és az ellenőrzési követelményeket. Ezért célszerűbb csak a funkcionálisan fontos felületeket csiszolni.
2. Gyakorlati mérettűrési szintek
Nincs olyan általános tűréshatár, amely minden cirkónium-oxid kerámia alkatrészre érvényes lenne. A gyárthatóság az anyagminőségtől, a méretektől, az alakzattól, a csiszolási hozzáférhetőségtől, a falvastagságtól és a megrendelés mennyiségétől függ.
Az alábbi táblázat nem általános gyártási garanciaként, hanem inkább ajánlatkéréssel kapcsolatos megbeszélés keretként használható.
| Toleranciaszint | Iránymutató követelmény | Jellemző alkalmazás |
| Általános kerámia-tűréshatárok | Szállítói szabvány vagy százalékalapú | Nem illeszkedő, szinterezett elemek |
| Normál pontosság | Körülbelül ±0,02–±0,05 mm | Szerelési és általános összeszerelési jellemzők |
| Rendkívüli pontosság | Körülbelül ±0,01–±0,02 mm | Tengelyek, hüvelyek, vezetők és pozicionáló alkatrészek |
| Kritikus pontosság | Körülbelül ±0,005–±0,01 mm | Pontos illesztések és szabályozott hézagok |
| Rendkívüli pontosság | A rajz felülvizsgálata szükséges | Mérőtechnika, félvezetők és nagy pontosságú mozgásvezérlő rendszerek |
Ezek a tartományok a szakmai megbeszélések kiindulópontját jelentik. A megvalósítható tűréshatárokat a tényleges rajz alapján kell megerősíteni.
Egy egyszerű külső átmérő esetében a ±0,01 mm-es tűréshatár elfogadható lehet, míg ugyanez a tűréshatár egy mély belső furat, vékony falú vagy hosszú, ívelt alkatrész esetében eltérő gyártási megközelítést igényelhet.
3. A tolerancia a jellemző méretétől függ
A tűrésértéket mindig a névleges mérethez viszonyítva kell értékelni.
Például:
- Egy 5 mm átmérőjű csap esetében ±0,01 mm-es tűréshatár központ nélküli vagy hengeres köszörüléssel érhető el.
- Ugyanez a tűréshatár egy 300 mm-es kerámialapon speciális csiszolást és alapos síkfelületi ellenőrzést tehet szükségessé.
- Egy kis átmenő furat ellenőrzése könnyebb lehet, mint egy hosszú, mély zárófuraté.
- Egy rövid cső könnyebben megőrizheti hengerszerűségét, mint egy hosszú, vékonyfalú cső.
Az ajánlatkérésnek ezért a következőket kell tartalmaznia:
- Névleges méret
- Tolerancia
- Teljes hosszúságú
- Falvastagság
- A mélység és az átmérő aránya
- Elvárt felületi minőség
- Kapcsolódó geometriai tűrés
- Vizsgálati módszer
4. A külső és belső átmérők ellenőrzése
A cirkónium-oxid tengelyek, csapok, dugattyúk és perselyek esetében gyakran szükséges az átmérő pontos szabályozása.
Külső átmérők
A fontos műszaki adatok között szerepelhetnek a következők:
- Átmérő-tűrés
- Hengerszerűség
- Egyenesség
- Kör alakú futáseltérés
- Felület érdessége
- A végfelületek merőlegessége
- Letörés vagy élsugár
A csupán az átmérő-tűrés nem garantálja, hogy egy hosszú tengely egyenes vagy hengeres legyen.
Forgó alkatrészek esetében a funkcionális alapvonalhoz viszonyított kör alakú vagy teljes excentricitás jobb ellenőrzést biztosíthat, mint pusztán az átmérő.
Belső átmérők
A cirkónium-dioxid belső furatainak csiszolása és ellenőrzése általában nehezebb, mint a külső átmérők esetében.
A költségeket és a megvalósíthatóságot a következő tényezők befolyásolják:
- Furatátmérő
- Fúrási mélység
- Átmenő furat vagy vakfurat kialakítás
- Falvastagság
- Elvárt hengerszerűség
- Felületkezelés
- A váll belső geometriája
- A csiszolószerszámhoz való hozzáférés
A mély, keskeny furatokat és az éles belső sarkokat lehetőség szerint kerülni kell. Egy megfelelő átmérőjű átmenő furatot általában könnyebb megmunkálni és ellenőrizni, mint egy mély, zárt furatot.
5. Síkké válás, párhuzamosság és merőlegesség
A geometriai tűréshatárok döntő fontosságúak a cirkónium-dioxid lemezek, szelepalkatrészek, távtartók, vezetők és tömítőalkatrészek esetében.
Síkfelület
A síkosság egy felület eltéréseit határozza meg anélkül, hogy egy másik felülethez viszonyítaná azokat.
Fontos a következők számára:
- Vákuumzáró felületek
- Kerámia szelepülések
- Rögzítőlemezek
- Félvezető szerelvények
- Kopólemezek
- Átfedő interfészek
A síkfelületi mérhetőség nagymértékben függ a felület nagyságától, a vastagságtól és a mérés során fennálló támasztási körülményektől.
Párhuzamosság
A párhuzamosság határozza meg a két felület közötti tájolást.
Általában a következőkre írják elő:
- Precíziós távtartók
- Alátétek
- Szelep alkatrészek
- Csúszólemezek
- Kerámia hordozók
- Felállító tömbök
A vastagsági tűrés nem biztosítja automatikusan a párhuzamosságot. Előfordulhat, hogy mindkét követelmény teljesülnie kell.
Merőlegesség
A merőlegesség fontos a vállak, a végfelületek, a rögzítési felületek és a tengelyelemek esetében.
Például egy cirkónium-oxid tengely átmérőjének tűréshatárain belül maradhat, de mégis összeszerelési eltérést okozhat, ha végfelülete nem merőleges a központi tengelyére.
6. Felületi kivitelre vonatkozó követelmények
A felületi kialakítás hatással van a súrlódásra, a kopásra, a tömítésre, a tisztításra és a részecskék képződésére.
A leggyakoribb felületi állapotok a következők:
| Felületi állapot | Körülbelüli érdességi szint | Jellemző felhasználás |
| Sinterelt állapotban | Beszállítói szabvány | Érintésmentes felületek |
| Normál talaj | Ra 0,4–0,8 μm | Általános mechanikai alkatrészek |
| Finoman őrölt | Ra 0,2–0,4 μm | Csúszó és pozicionáló alkatrészek |
| Lapolt | Ra 0,1–0,2 μm | Tömítő- és precíziós érintkezőfelületek |
| Csiszolt | Ra 0,05–0,1 μm vagy annál jobb | Alacsony súrlódású és magas tisztasági követelményeket támasztó alkalmazások |
Ezek az értékek általános ajánlatkérési referenciaértékek. A tényleges felületi minőség az anyagminőségtől, az alkatrész geometriájától, a polírozás irányától és az ellenőrzési módszertől függ.
Ne határozza meg az érdességet a felület megjelölése nélkül!
A rajzon egyértelműen fel kell tüntetni, hogy mely felületeken szükséges:
- Sinterezés utáni állapot
- Csiszolás
- Finom őrlés
- Csiszolás
- Polírozás
- Tükörfényes felületkezelés
Ha minden felületet csiszolt felülettel látunk el, az általában megnöveli a költségeket anélkül, hogy javulna a teljesítmény.
A Ra nem az egyetlen paraméter
A Ra a leggyakrabban használt érdességi paraméter, de egyes alkalmazások esetében szükség lehet a következőkre is:
- Rz
- A profil maximális magassága
- Hullámosság
- Laikus irányelv
- Felületi hibákra vonatkozó határértékek
- Pórus- vagy kihúzási határértékek
- A Scratch követelményei
A tömítő- és csúszófelületek esetében a mérési irányt és a vágási beállításokat előre meg kell állapodni.
7. Élek letörése és saroksugarak
Az éles kerámiaélek hajlamosabbak a lepattogzásra az őrlés, a tisztítás, a csomagolás és az összeszerelés során.
A rajzon a következőket kell feltüntetni:
- Letörés szélessége
- Letörési szög
- Élsugár
- Maximális éltörés
- A forgács és a forgácsszilánkokra vonatkozó követelmények
- Kritikus érintkezési élek
A kis letörések vagy lekerekítések javíthatják a termék kezelhetőségét, és csökkenthetik a véletlen élsérüléseket.
Az éles belső sarkokat is kerülni kell. A megfelelő belső sugár javítja a formázás, a szinterelés és a csiszolás megbízhatóságát.
A sugár méretét a rendelkezésre álló csiszolókoronghoz vagy formázószerszámhoz igazodva kell megtervezni.
8. A GD&T alkalmazása cirkónium-dioxid rajzokon
A geometriai méretezés és tűrésmegadás megkönnyítheti a cirkónium-dioxid-rajzok gyártását és ellenőrzését.
Egy egyértelmű referenciarendszernek tükröznie kell, hogy az alkatrész hogyan működik a végső szerelvényben.
Például:
- A pont: Elsődleges rögzítési felület
- B adat: A külső átmérő pontossága
- C-referenciapont: Lapos felület vagy furat pozicionálása
A funkciók ezután a következőképpen vezérelhetők:
- Pozíció
- Síkfelület
- Párhuzamosság
- Merőlegesség
- Hengerszerűség
- Profil
- Kör alakú futáseltérés
- Teljes futáskiegyenlítetlenség
Kerüljék a rendkívül szigorú profil- vagy helyzeti tűréshatárok alkalmazását a teljes kerámiaalkatrészre, kivéve, ha ez működési szempontból elengedhetetlen.
Általában gazdaságosabb, ha csak néhány precíziós hivatkozási pontot és illeszkedési elemet határoznak meg, míg a nem kritikus felületek esetében az általános kerámia-tűréshatárokat alkalmazzák.
9. A cirkónium-oxid alkatrészek ellenőrzési módszerei
Az ellenőrző berendezéseket a jellemzők mérete, a tűréshatár és a felületi állapot figyelembevételével kell kiválasztani.
| Ellenőrzési követelmény | Lehetséges módszer |
| Külső átmérő | Mikrométer, lézeres mérés vagy CMM |
| Belső átmérő | Fúrásmérő, légnyomásmérő, csapmérő vagy koordináta-mérőgép (CMM) |
| Hossz és vastagság | Mikrométer, magasságmérő vagy koordináta-mérőgép (CMM) |
| Síkfelület | CMM, optikai sík vagy interferometrikus módszer |
| Párhuzamosság | CMM vagy precíziós magasságmérés |
| Merőlegesség | CMM vagy precíziós rögzítőszerelvény |
| Kerekesség | Kerekességmérő műszer |
| Kifutás | Forgó rögzítőberendezés elmozdulásjelzővel |
| A furat helyzete | CMM vagy képfeldolgozásos mérőrendszer |
| Felület érdessége | Érintéses vagy optikai profilométer |
| Edge chipek | Ellenőrzött szemrevételezés vagy mikroszkópos vizsgálat |
| Belső hibák | Ultrahangos, röntgenes vagy egyéb, a projekthez igazodó roncsolásmentes vizsgálat |
A mérési erő fontos
A vékony vagy kicsi kerámiaalkatrészeket az ellenőrzés során a túlzott érintkezési erő károsíthatja. A mérési nyomásnak, a rögzítőberendezésnek és az érzékelő méretének az alkatrészhez kell igazodnia.
Határozza meg a mérési hőmérsékletet
A precíziós méreteket általában szabályozott hőmérsékleti körülmények között kell ellenőrizni. Amennyiben a méretpontosság kritikus fontosságú, a rajzon vagy az ellenőrzési megállapodásban meg kell határozni a referencia-hőmérsékletet.
10. Szemrevételezésre vonatkozó követelmények
A méretbeli megfelelés nem jelenti automatikusan azt, hogy egy cirkónium-dioxid alkatrész vizuálisan is elfogadható.
A szemrevételezés kiterjedhet a következőkre:
- Repedések
- Chips
- Élek sérülése
- Felületi mélyedések
- Csiszolási nyomok
- Elszíneződés
- Szennyeződés
- Csiszolási hibák
- Anyagbeágyazódások
- Hiányzó funkciók
Az elfogadási kritériumoknak a következőket kell meghatározniuk:
- A megengedett legnagyobb chipméret
- Kritikus és nem kritikus felületek
- Ellenőrző világítás
- Vizsgálati nagyítás
- Nézőtávolság
- Mintavétel vagy 100% ellenőrzés
- Szükség esetén jóváhagyott referencia-minták
Az olyan kifejezéseket, mint a “nincs repedés” vagy a “tökéletes felület”, mérhető kritériumok nélkül nehéz következetesen alkalmazni.
11. Ellenőrzési jelentések és nyomonkövethetőség
A precíziós cirkónium-dioxid alkatrészek esetében az ügyfelek a következőket kérhetik:
- Első darab ellenőrzési jelentés
- Méretellenőrzési jegyzőkönyv
- Anyagigazolás
- Felületi érdességi jelentés
- Síkossági vagy körkörösségi jelentés
- Szemrevételezéses ellenőrzési jegyzőkönyv
- Tételszám
- Gyártási dátum
- Tisztítási napló
- Csomagolási nyilvántartás
- Megfelelőségi tanúsítvány
Az ajánlatkérésben meg kell határozni, hogy a jelentés melyikre vonatkozik:
- Az első prototípus
- Minden gyártási tétel
- Kiválasztott minták
- Minden egyes alkatrész
Ha minden alkatrészre teljes jelentést kell készíteni, az jelentősen megnövelheti a költségeket, ezért a jelentéskészítés szintjének összhangban kell lennie az alkalmazás kockázatával.
12. A gyártási költségeket megnövelő tervezési jellemzők
Az alábbi követelmények általában megnövelik a cirkónium-oxid kerámia alkatrészek költségét:
- Minden méretre szigorú tűréshatárok vonatkoznak
- Mély, keskeny furatok
- Rendkívül vékony falak
- Nagy, sík felületek
- Éles belső sarkok
- Kis belső menetek
- Többpontos referenciaértékek
- Megszakított csiszolási felületek
- A vékony alkatrészek szigorú síkfelületi elvárásai
- Rendkívül alacsony érdesség nagy felületeken
- Kiterjedt keménycsiszolást igénylő összetett profilok
- 100% – az összes méret ellenőrzése
Az árajánlat elkészítése előtti tervfelülvizsgálat során gyakran lehet olyan, a funkcionalitást nem befolyásoló, alacsonyabb költségű alternatívákat találni.
13. Cirkónium-oxid kerámia alkatrészek – ajánlatkéréshez szükséges ellenőrzőlista
Árajánlatkéréskor kérjük, adja meg az alábbi információkat:
- 2D-rajz és 3D-modell
- A cirkónium-oxid minőségi osztálya vagy alkalmazási környezete
- Teljes méretek
- Kritikus lineáris tűréshatárok
- Előírt GD&T-ellenőrzések
- Datum-struktúra
- Sinterezett és csiszolt felületek
- A felületi érdességre vonatkozó követelmények
- Letörések és élsugarak
- Megengedett chip- és vizuális határértékek
- Üzemi hőmérséklet
- Mechanikai terhelés
- Kémiai expozíció
- Kopás vagy csúszási viszonyok
- Elektromos szigetelés vagy ESD-követelmény
- Tisztítási előírások
- Vizsgálati módszer
- Az ellenőrzési jelentésre vonatkozó követelmények
- A prototípus mennyisége
- Becsült éves mennyiség
Amennyiben még nem választották ki a cirkónium-oxid minőségi osztályát, kérjük, adja meg az alkalmazási feltételeket, hogy a beszállító értékelhesse az anyagválasztási lehetőségeket.
Gyakori hibák a műszaki leírásokban
Fémtűréshatárok alkalmazása minden kerámiaelemre
A cirkónium-dioxid precíziósan megmunkálható, de ha a fémmegmunkálásnál alkalmazott tűréshatárokat az egész alkatrészre kiterjesztik, az felesleges költségeket eredményezhet.
Kizárólag mérettűrések megadása
A kritikus kerámiaalkatrészek esetében szükség lehet a síkosság, a párhuzamosság, az excentricitás és a felületi minőség ellenőrzésére is.
Az ellenőrzéshez való hozzáférés figyelmen kívül hagyása
A tűrésérték nem használható, ha a jellemzőt nem lehet megbízhatóan mérni.
Mindenhol csiszolt felületet kérünk
Általában csak a működés szempontjából fontos csúszó-, tömítő- vagy tisztasági szempontból kritikus felületeket kell polírozni.
Éles sarkok használata
Az éles élek növelik a lepattogzás kockázatát, és speciális megmunkálást tehetnek szükségessé.
A kritikus dimenziók azonosításának elmulasztása
A gyártónak tudnia kell, hogy mely jellemzők befolyásolják az összeszerelést, a tömítést, a mozgást vagy az igazítást.
Gyakran ismételt kérdések
Milyen tűréshatárok érhetők el a cirkónium-oxid kerámia alkatrészeknél?
A megvalósítható tűrés a részletmérettől, a geometriától, az anyagminőségtől és a csiszolási hozzáférhetőségtől függ. A szabványos, precíziós csiszolással előállított méretek általában ±0,02 és ±0,05 mm között mozognak, míg a szigorúbb tűrésű részletek esetében a tűrés a részletes rajzvizsgálatot követően ±0,005 és ±0,02 mm között is lehet.
A cirkónium-oxid alkatrészeket tükörfényesre lehet csiszolni?
Igen. A cirkónium-dioxidból nagyon sima, csiszolt felület alakítható ki, ezért csúszási, tömítési és kopásálló alkalmazásokhoz egyaránt alkalmas. Az elérhető felületi minőség az anyag mikroszerkezetétől és geometriájától függ.
Alkalmas-e a szinterezett cirkónium-dioxid felület precíziós illesztésre?
Általában nem. A precíziós illesztéseknél általában szinterelés utáni gyémántcsiszolásra van szükség, mivel a szinterelés során fellépő eltérések befolyásolják a végső méreteket.
Meg kell-e határozni mind a síkfelületi, mind a vastagsági tűrésértékeket?
Igen, ha mind a felületi alak, mind az összvastagság befolyásolja az összeszerelést. A vastagságtűrés önmagában nem biztosítja a síkosságot vagy a párhuzamosságot.
Lehet-e mély furatokat precíziósan köszörülni cirkónium-dioxidban?
Lehetségesek lehetnek, de a kivitelezhetőség az átmérőtől, a mélységtől, a falvastagságtól, a kívánt felületi minőségtől és a szerszám hozzáférésétől függ. A mély, zárt furatok megmunkálása általában nehezebb, mint az átmenő furatoké.
Hogyan kell ellenőrizni a cirkónium-dioxid alkatrészeket?
Az ellenőrzés magában foglalhatja a koordináta-mérőgépes (CMM) mérést, mikrométereket, furatmérőket, körkörösség-mérő eszközöket, profilométereket, optikai rendszereket és szemrevételezéses ellenőrzést. A kiválasztott módszernek összhangban kell lennie a tűrésértékkel és a geometriai jellemzőkkel.
A szigorúbb tűréshatár mindig javítja a teljesítményt?
Nem. A tűréshatárokat az összeszerelési és működési követelmények alapján kell meghatározni. A szükségtelenül szigorú tűréshatárok megnövelik a költségeket, az ellenőrzési időt és a gyártási kockázatot.
Milyen dokumentumokat kell csatolni az ajánlatkéréshez?
Kérjük, adja meg a méretezett rajzot, a 3D-modellt, az anyagigényt, a kritikus tűréshatárokat, a felületi minőséget, az ellenőrzési kritériumokat, a felhasználási feltételeket és a mennyiséget.
Következtetés
A sikeres cirkónium-oxid kerámia alkatrészek elkészítése egy olyan rajzzal kezdődik, amely egyértelműen elkülöníti a kritikus pontosságú elemeket az általános kerámiafelületektől.
A mérettűréseket, a síkosságot, a párhuzamosságot, az excentricitást, a felületi érdességet és az élekkel kapcsolatos követelményeket a tényleges összeszerelési és üzemeltetési igényeknek megfelelően kell meghatározni. A mérési eredmények közötti eltérések elkerülése érdekében a gyártás megkezdése előtt meg kell állapodni a vizsgálati módszerekben is.
Az XKH Ceramics áttekinti a cirkónium-dioxid alkatrészek rajzait, a tűrési követelményeket, a felületi kivitelezést és az ellenőrzési dokumentumokat mind a prototípus-, mind a sorozatgyártási projektek esetében. Az alkalmazásra és a rajzokra vonatkozó teljes körű információk megadása hozzájárul a gyárthatóság javításához, az árajánlat pontosságához és a szállítás megbízhatóságához.